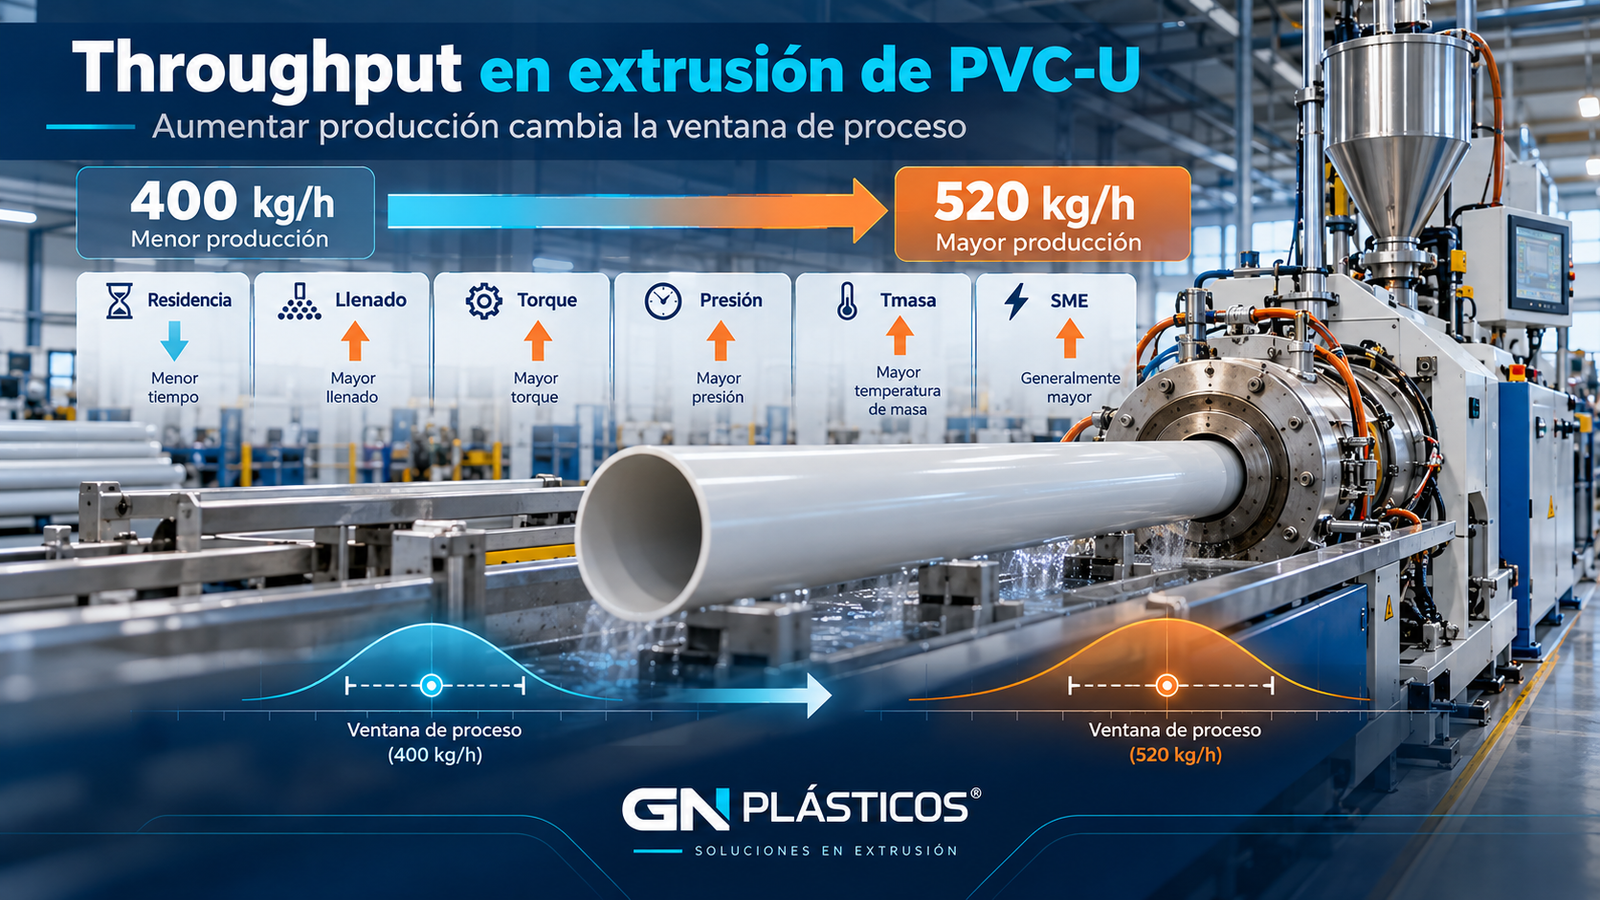
Throughput en extrusión de PVC-U: aumentar producción cambia la ventana de proceso
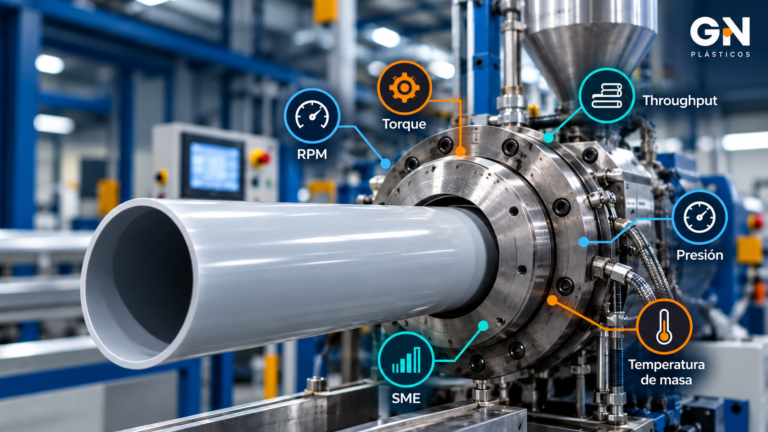
Aumentar throughput no significa solamente producir más kg/h. Al cambiar la cantidad de material que atraviesa la extrusora también pueden modificarse residencia, llenado, torque, potencia, SME, presión, transferencia térmica y temperatura de masa.
Una línea de PVC-U puede trabajar de manera estable a determinada producción y comenzar a comportarse de forma diferente cuando intentamos aumentar los kilogramos por hora.
A primera vista parece extraño.
La formulación puede ser la misma.
Los setpoints de temperatura pueden permanecer iguales.
El cabezal puede ser el mismo.
Y, sin embargo, cambian torque, presión, temperatura de masa, estabilidad o incluso el desempeño del producto.
La explicación comienza por entender algo fundamental:
Throughput no es únicamente un número de producción. Es una variable de proceso.
Cuando aumentamos la masa que atraviesa la extrusora por unidad de tiempo, modificamos las condiciones bajo las cuales esa masa debe ser transportada, calentada, trabajada, gelificada, homogenizada y finalmente impulsada a través del cabezal.
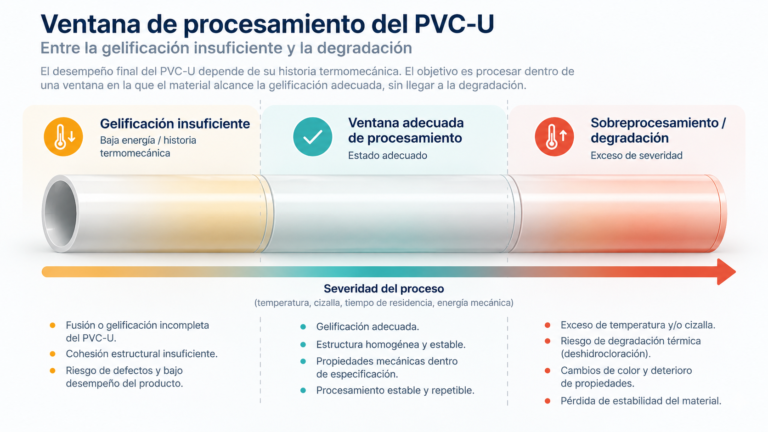
Por eso aumentar producción puede desplazar la ventana real de procesamiento.
Throughput no es solamente kg/h
El throughput o caudal másico expresa cuánta masa procesa la línea por unidad de tiempo:
Throughput = kg/h
Pero su importancia no termina en la productividad.
Supongamos que una extrusora procesa 400 kg/h.
Si aumentamos a 520 kg/h, estamos introduciendo 30 % más material cada hora.
Ese material adicional debe atravesar prácticamente el mismo volumen disponible de tornillos, barriles y cabezal.
Por lo tanto, mantener los mismos setpoints no significa mantener las mismas condiciones internas.
Mismos setpoints + diferente throughput ≠ misma historia termomecánica.
¿Qué puede cambiar cuando aumentamos producción?
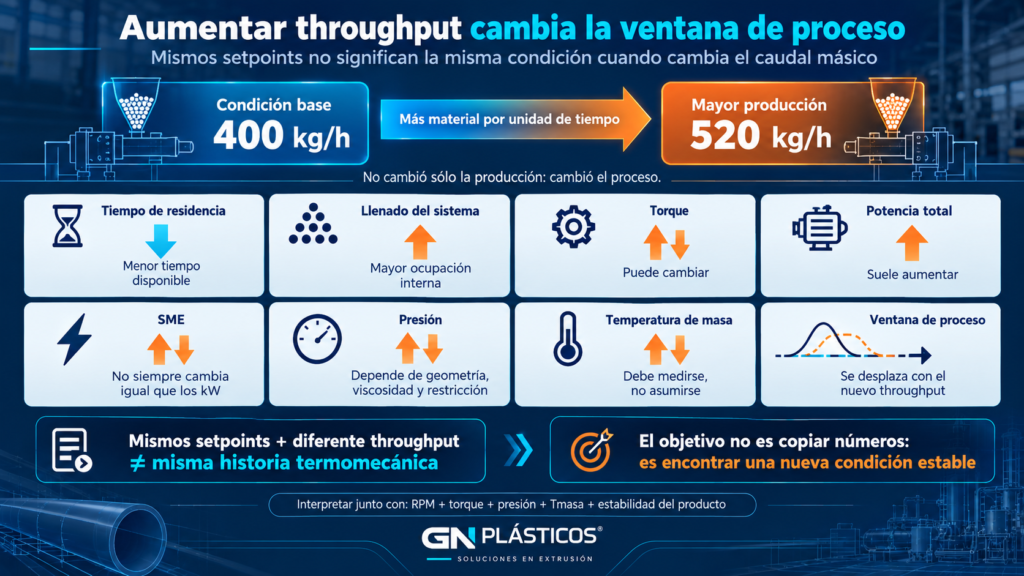
Aumentar throughput puede modificar simultáneamente varias variables.
Entre las más importantes se encuentran:
- grado de llenado del sistema;
- tiempo de residencia;
- torque;
- potencia mecánica;
- SME;
- presión;
- temperatura de masa;
- transferencia térmica;
- estabilidad de alimentación;
- capacidad del cabezal y equipos posteriores.
El comportamiento concreto depende de la extrusora, geometría, alimentación, RPM, formulación y producto.
Por eso no debemos interpretar ninguna de esas respuestas como una regla universal.
Tiempo de residencia: más producción puede significar menos tiempo disponible
Una primera consecuencia que debemos considerar es la residencia.
Conceptualmente, si hacemos pasar una mayor cantidad de material por un volumen determinado, el tiempo medio disponible dentro del sistema puede reducirse.
Sin embargo, en una extrusora real no existe un único tiempo de residencia perfectamente definido.
Existe una distribución de tiempos de residencia, y ésta también depende de velocidad de tornillos, geometría, llenado, elementos de mezcla y comportamiento del material.
En estudios de extrusión de doble tornillo se ha observado que throughput y velocidad de tornillos pueden modificar significativamente la residencia y el SME.
Para PVC-U esto es especialmente relevante porque estamos trabajando con un material cuya respuesta depende de la combinación de:
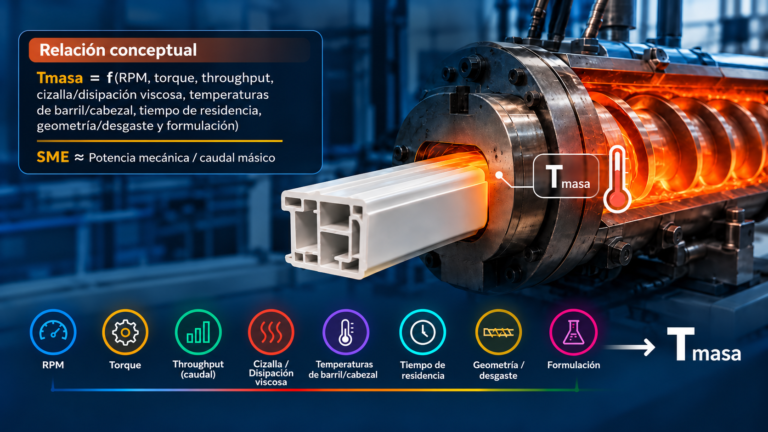
tiempo + temperatura + trabajo mecánico.
Reducir el tiempo disponible no significa automáticamente que tendremos baja gelificación.
Significa que la máquina deberá conseguir el estado de procesamiento requerido bajo una condición diferente.
Throughput, llenado y torque
Cuando aumenta la cantidad de material alimentado al sistema, también puede cambiar el grado de llenado de determinadas regiones de los tornillos.
Esto modifica la interacción entre material y superficies metálicas, las fuerzas de transporte, la fricción y la resistencia mecánica que encuentra el accionamiento.
Por eso es común que el torque cambie al aumentar producción.
Pero debemos evitar otra simplificación:
Más throughput no implica necesariamente que torque, RPM y SME aumentarán todos en la misma proporción.
La respuesta dependerá de cómo se realice el aumento de capacidad.
Podemos aumentar alimentación manteniendo RPM.
Podemos aumentar simultáneamente alimentación y velocidad.
Podemos modificar temperaturas.
Podemos cambiar restricciones posteriores.
Cada estrategia produce una historia diferente.
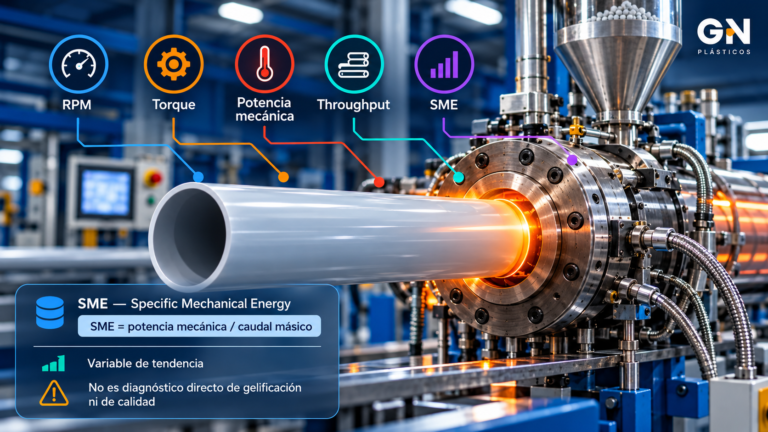
Potencia y SME: más kW no significa necesariamente más energía por kilogramo
Este punto conecta directamente con los Artículos 3 y 4.
Recordemos:
SME ≈ potencia mecánica / throughput
Supongamos una condición conceptual:
400 kg/h con 100 kW
Entonces:
SME ≈ 0.250 kWh/kg
Ahora aumentamos producción:
520 kg/h con 117 kW
Entonces:
SME ≈ 0.225 kWh/kg
La extrusora está utilizando más potencia total:
100 → 117 kW.
Pero la potencia no aumentó en la misma proporción que el throughput.
Por eso la energía mecánica específica disminuyó:
0.250 → 0.225 kWh/kg.
Esto no demuestra que el material esté insuficientemente procesado.
Tampoco demuestra que el nuevo punto sea incorrecto.
Simplemente nos dice que cambió la relación entre trabajo mecánico y masa procesada.
Ahora debemos observar qué ocurrió simultáneamente con torque, RPM, presión, temperatura de masa, estabilidad y producto.
Transferencia térmica: la misma temperatura de barril no significa el mismo calentamiento
Existe otra consecuencia menos visible.
Los setpoints indican la temperatura que solicitamos al sistema de control.
Pero no indican directamente cuánto calor termina recibiendo cada kilogramo de compuesto.
Cuando aumenta throughput, también aumenta la masa que debe intercambiar energía térmica con barril, tornillos y cabezal durante cada unidad de tiempo.
La superficie disponible para transferencia térmica no crece porque aumentemos kg/h.
Por lo tanto, la relación entre:
superficie disponible / masa procesada
también cambia.
Conceptualmente, disminuye la superficie de intercambio disponible por unidad de masa procesada, aunque la transferencia térmica real también depende del tiempo de residencia, coeficientes de transferencia, temperatura y condiciones de flujo.
La literatura de escalamiento de extrusión muestra precisamente que throughput, residencia, transferencia de calor, potencia y consumo específico de energía están relacionados y no escalan necesariamente en la misma proporción.
Esto ayuda a explicar por qué conservar exactamente las mismas temperaturas programadas no garantiza conservar la misma historia térmica.
¿La temperatura de masa sube o baja al aumentar throughput?
La respuesta correcta es:
depende.
No deberíamos construir una regla como:
“Si aumento producción, baja la temperatura de masa.”
Tampoco:
“Si aumento producción, aumenta la temperatura de masa.”
Al aumentar throughput pueden producirse efectos que compiten entre sí.
Puede disminuir el tiempo disponible para transferencia térmica desde barriles.
Puede aumentar el torque.
Puede aumentar la potencia mecánica total.
Puede cambiar SME.
Puede modificarse la fricción.
Puede aumentar o disminuir RPM.
Puede cambiar la eficiencia con la que el sistema genera y elimina calor.
El resultado final debe medirse, no asumirse.
Por eso la temperatura de masa adquiere mucho más valor cuando la interpretamos junto con throughput, torque, potencia y SME.
Presión: el cabezal también tiene que recibir más material
El aumento de producción no termina en los tornillos.
El material debe atravesar adaptadores, filtros cuando existan, distribuidores, mandriles y finalmente el dado o cabezal.
Un mayor caudal puede aumentar la demanda de presión necesaria para vencer esas restricciones.
Pero tampoco debemos analizar presión aisladamente.
La presión depende también de:
viscosidad + temperatura + geometría + caudal + restricciones del sistema.
Si la temperatura de masa cambia, la viscosidad también puede cambiar.
Por eso un incremento de throughput puede generar una modificación de presión distinta de la esperada únicamente a partir del aumento de caudal.
Estudios recientes específicamente en extrusión contrarrotante de PVC han analizado precisamente la relación entre condiciones de procesamiento y presión del material, reforzando que presión debe interpretarse dentro del conjunto de variables y no como una señal aislada.
Los mismos setpoints dejan de representar la misma condición
Aquí está una de las ideas más importantes del artículo.
En planta podemos escuchar:
“No cambiamos nada, únicamente subimos producción.”
Pero desde el punto de vista del proceso, sí cambiamos algo fundamental.
Cambió:
la cantidad de material que la máquina debe procesar por unidad de tiempo.
Y con ello pueden cambiar todas las relaciones internas.
Por eso:
Aumentar throughput es cambiar el proceso, aunque el panel conserve los mismos setpoints.
Esta idea explica muchas situaciones donde una línea produce correctamente a determinada capacidad pero desarrolla problemas al acercarse a una producción superior.
El límite real de producción no siempre es el motor
También es frecuente interpretar la capacidad máxima mediante una sola pregunta:
“¿Cuántos kW tiene el motor?”
Pero la capacidad real de una línea puede estar limitada antes por otros elementos.
Podemos alcanzar primero:
límite de torque,
presión máxima,
temperatura de masa excesiva,
gelificación inadecuada,
inestabilidad de alimentación,
capacidad de enfriamiento,
capacidad de calibración,
velocidad del haul-off,
estabilidad dimensional,
capacidad del cabezal,
o incluso el límite de la caja reductora.
Por eso:
Capacidad instalada ≠ capacidad de proceso estable.
La producción máxima útil no es necesariamente aquella en la que la máquina todavía gira.
Es aquella en la que máquina + material + producto + downstream pueden operar de manera estable y repetible.
Cómo aumentar throughput de manera controlada
En lugar de aumentar producción y reaccionar después ante los problemas, resulta más útil establecer una condición base.
Primero documentamos una condición conocida como estable:
throughput + RPM + torque + potencia + SME + presión + temperatura de masa + condiciones principales + desempeño del producto.
Después incrementamos producción de manera controlada y volvemos a registrar las mismas variables.
El objetivo no es mantener todos los números exactamente iguales.
Eso probablemente sería imposible.
El objetivo es comprender:
qué variables cambian, cuánto cambian y qué consecuencia tiene ese nuevo equilibrio sobre el producto.
De esta forma podemos construir una verdadera ventana de operación de la línea.
No buscamos reproducir números; buscamos reproducir resultados
Supongamos que la condición de 400 kg/h produce un tubo conforme.
Cuando subimos a 520 kg/h, quizá sea necesario cambiar RPM, temperaturas o alguna otra condición.
Eso no significa que el proceso anterior fuera incorrecto.
Significa que el nuevo throughput exige un nuevo equilibrio.
El error sería intentar obligar a la extrusora a producir más mientras esperamos que todos los indicadores permanezcan idénticos.
Escalar producción no consiste en copiar los números anteriores.
Consiste en encontrar una nueva condición estable que produzca el mismo resultado requerido.
IDEA CLAVE DE PLANTA
Throughput no es solamente productividad. Es una variable de procesamiento.
Al aumentar kg/h podemos modificar residencia, llenado, torque, potencia, SME, presión, transferencia térmica y temperatura de masa.
Mismos setpoints no significan misma historia termomecánica cuando cambia el throughput.
El verdadero límite de producción no es cuánto material podemos hacer pasar por la extrusora, sino cuánto podemos procesar de manera estable y obteniendo el producto requerido.
Cómo se conecta con los artículos anteriores
El Artículo 3 mostró que la condición del PVC-U debe interpretarse mediante el conjunto de variables del proceso.
El Artículo 4 profundizó específicamente en SME y explicó por qué no debemos transformarlo en un número universal.
Este Artículo 5 introduce otra pieza fundamental:
Throughput puede modificar simultáneamente varias de esas variables y desplazar la ventana de procesamiento.
En resumen:
Artículo 3 → interpreta el sistema.
Artículo 4 → profundiza en SME.
Artículo 5 → explica qué ocurre cuando exigimos más producción al sistema.
Referencias
Rauwendaal, C. — Polymer Extrusion, 5th Edition. Carl Hanser Verlag, 2014.
Rauwendaal, C. — Scale-up of single screw extruders. Polymer Engineering & Science, 27(14), 1059–1068, 1987. DOI: 10.1002/pen.760271406. Su análisis de escalamiento considera transporte, melting, mixing, residencia, transferencia térmica, potencia y consumo específico de energía.
Krock, R. P.; Schiller, M.; Frenkel, P.; Summers, J. W.; Daniels, C. A. — PVC Handbook, 2nd Edition. Carl Hanser Verlag, 2025.
Tadmor, Z.; Gogos, C. G. — Principles of Polymer Processing, 2nd Edition. Wiley-Interscience, 2006.
Weng, J.-S.; Tsai, H.-H.; Liu, J.-W. — Molten Pressure of Polyvinyl Chloride Under Processing Parameters in Counter-Rotating Twin-Screw Extrusion. Polymers, 17(21), 2809, 2025.
PolymerGuru — Scale-up truth: doubling output does not double the problem. Publicación técnica, 13 de septiembre de 2026. La utilizamos como referencia contextual, no como debate ni como fundamento único del artículo; plantea precisamente que una línea de PVC puede comportarse de manera diferente al aumentar output y que la nueva condición constituye una nueva ventana de procesamiento.
Continúa aprendiendo
¿Cómo sabemos si le estamos dando al PVC-U la energía correcta? →
SME: qué nos dice y qué no nos dice →
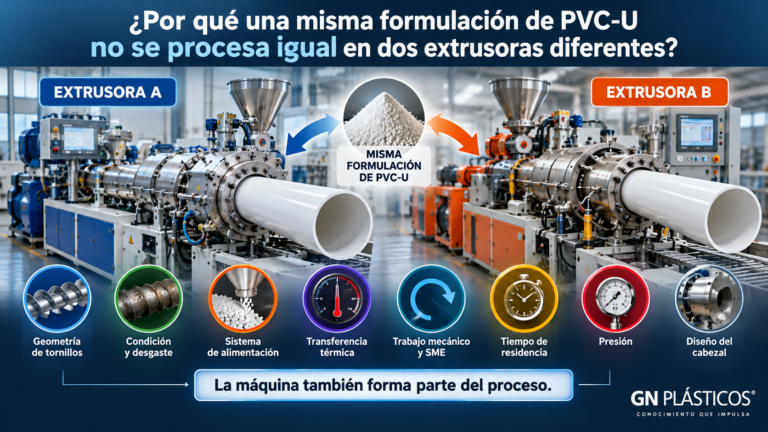
¿Por qué una misma formulación de PVC-U no se procesa igual en dos extrusoras diferentes? →