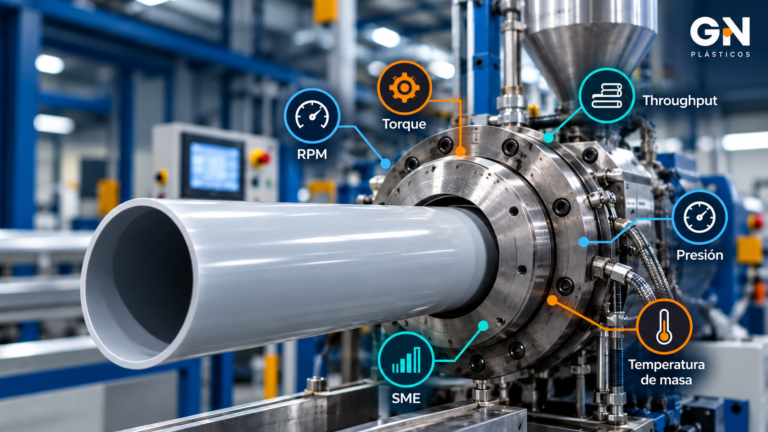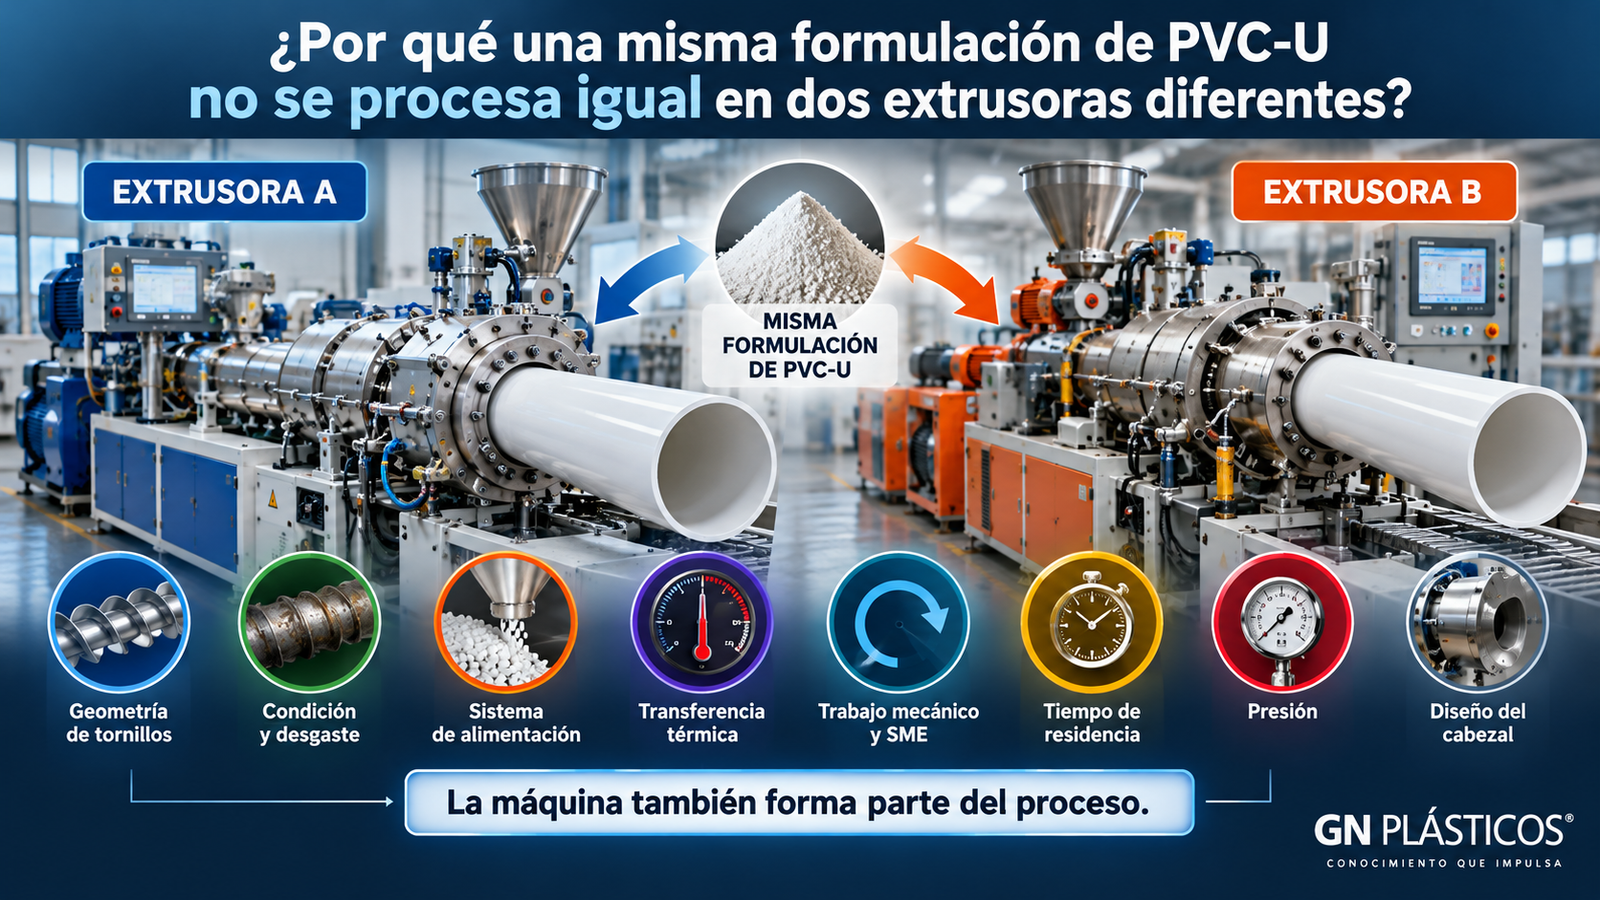
¿Por qué una misma formulación de PVC-U no se procesa igual en dos extrusoras diferentes?
Una misma formulación de PVC-U puede comportarse de manera diferente en dos extrusoras. Geometría, desgaste, llenado, residencia, transferencia térmica y trabajo mecánico hacen que cada máquina genere una historia de procesamiento diferente.
En una planta de PVC-U es común encontrar una situación que, a primera vista, parece contradictoria.
Una misma formulación trabaja correctamente en una extrusora.
Se lleva ese mismo compuesto a otra línea.
Se utilizan temperaturas programadas similares.
El producto que queremos fabricar es comparable.
Y, sin embargo, el proceso comienza a comportarse de manera diferente.
Puede cambiar el torque.
Puede cambiar la presión.
Puede cambiar la temperatura de masa.
Puede cambiar el throughput alcanzable.
Puede cambiar la estabilidad.
Y finalmente también puede cambiar el desempeño del producto.
Esto conduce a una idea fundamental:
La formulación no entra a una extrusora ideal. Entra a una máquina específica.
Por eso una formulación que funciona correctamente en una línea no tiene por qué reproducir exactamente el mismo comportamiento en otra.
La máquina también forma parte de la historia de procesamiento.
Mismos setpoints no significan mismo proceso
Uno de los errores más frecuentes consiste en comparar dos extrusoras únicamente mediante los valores programados en el panel.
Por ejemplo:
- mismas temperaturas de barril;
- temperatura similar de cabezal;
- RPM parecidas;
- misma formulación.
Y concluir:
“Las dos máquinas están trabajando igual.”
No necesariamente.
Los setpoints describen lo que solicitamos al sistema de control.
Pero no describen por sí solos:
- cuánto trabajo mecánico recibe el material;
- cuánto calor se genera internamente;
- cómo se llena el tornillo;
- cuánto tiempo permanece el material dentro de la máquina;
- qué presión se desarrolla;
- dónde se produce la cizalla;
- cuánto calor se transfiere desde o hacia las superficies metálicas;
- ni qué estado estructural alcanza finalmente el PVC-U.
Por eso:
Mismos setpoints ≠ misma historia termomecánica.
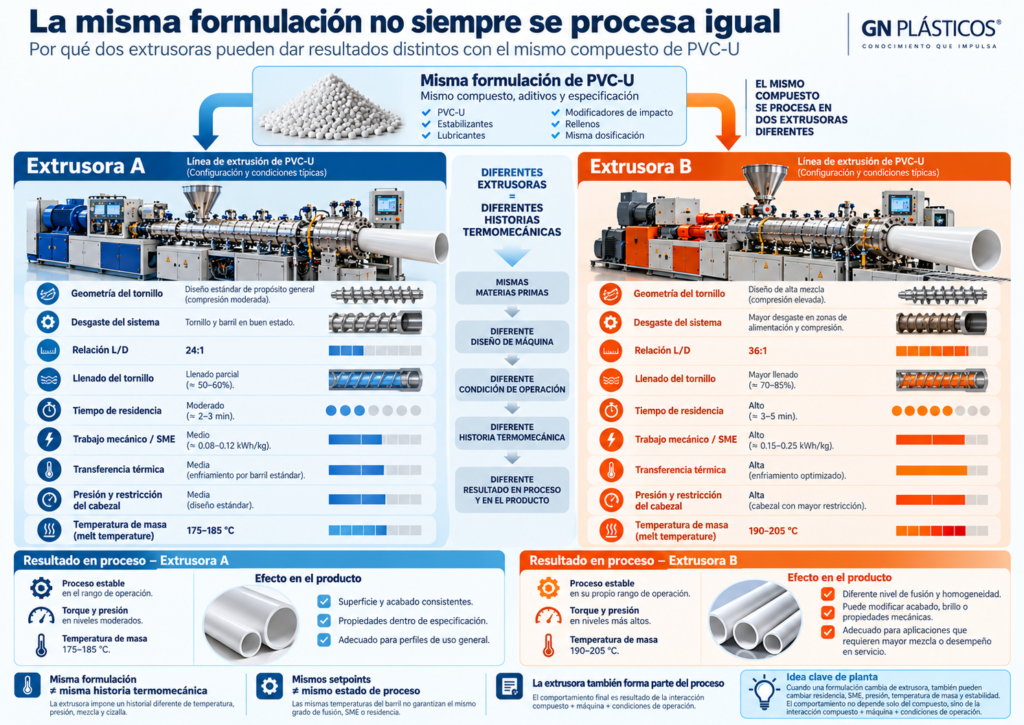
Una misma formulación puede generar historias termomecánicas diferentes cuando cambia la extrusora.
La geometría de los tornillos cambia la forma de procesar
Los tornillos no son simplemente transportadores de material.
Su geometría determina cómo el compuesto es:
transportado → comprimido → trabajado → mezclado → calentado → gelificado → impulsado hacia el cabezal.
Cambios en parámetros como:
- profundidad de canal;
- paso;
- relación de compresión;
- holguras;
- longitud efectiva;
- elementos de mezcla;
- geometría de alimentación;
- diseño de las zonas de transporte y dosificación;
pueden modificar significativamente la forma en que la energía mecánica se transmite al material.
Dos extrusoras pueden tener capacidades nominales similares y, sin embargo, desarrollar historias termomecánicas diferentes.
Una puede conseguir determinado estado de procesamiento mediante:
mayor trabajo mecánico + menor residencia
mientras otra puede conseguirlo mediante:
menor intensidad mecánica + mayor residencia + diferente transferencia térmica.
El resultado final podría incluso ser parecido.
Pero el camino para llegar a él no necesariamente lo es.
El desgaste también cambia la máquina
Existe otro factor que con frecuencia pasa desapercibido:
la extrusora que compramos hace diez años no necesariamente es la misma extrusora que tenemos hoy desde el punto de vista del proceso.
El desgaste progresivo de:
- tornillos;
- barriles;
- superficies de transporte;
- zonas de compresión;
puede modificar las holguras internas y con ello alterar:
- transporte;
- llenado;
- retroflujo;
- fricción;
- generación de presión;
- eficiencia de bombeo;
- trabajo mecánico;
- generación de calor.
Por eso dos máquinas originalmente similares pueden comportarse de manera diferente después de años de operación.
Incluso una misma máquina puede ir modificando lentamente su propia ventana de proceso.
El operador puede compensarlo durante meses mediante pequeños ajustes hasta que llega un momento en que parece que:
“la formulación ya no trabaja igual.”
Pero el compuesto quizá no cambió.
La máquina sí.
El sistema de alimentación modifica el estado de los tornillos
La forma en que el compuesto entra a la extrusora también importa.
No es lo mismo alimentar una máquina bajo una condición altamente llena que operar con un sistema donde la alimentación controla de manera diferente el grado de llenado.
El alimentador, su estabilidad y la relación entre alimentación y capacidad de transporte del tornillo pueden modificar:
- llenado;
- torque;
- residencia;
- presión;
- disipación viscosa;
- estabilidad del throughput.
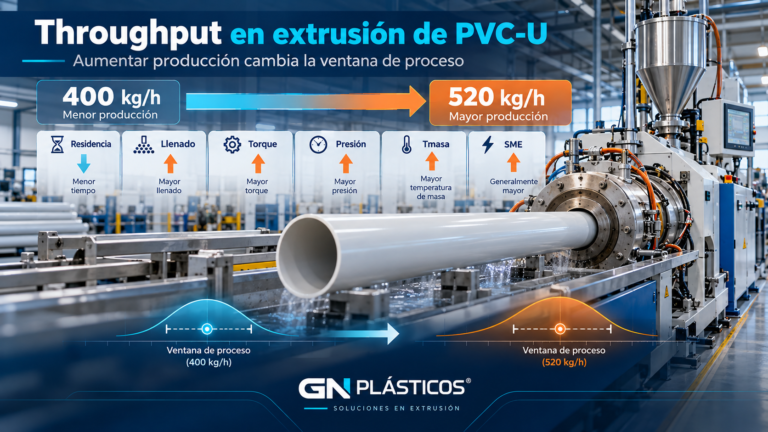
Esto conecta directamente con lo que analizamos en el Artículo 5:
throughput no es simplemente kg/h.
Cuando cambia la cantidad de material que la máquina debe procesar, también pueden cambiar muchas de las relaciones internas del sistema.
Y dos extrusoras distintas pueden responder de manera diferente a exactamente el mismo incremento de alimentación.
La transferencia térmica tampoco es idéntica
Podemos programar:
180 °C
en dos zonas equivalentes de dos extrusoras diferentes.
Pero eso no significa que cada kilogramo de PVC-U reciba exactamente la misma cantidad de calor.
La transferencia térmica depende, entre otros factores, de:
- geometría;
- área superficial;
- espesor y diseño del barril;
- capacidad de calentamiento;
- capacidad de enfriamiento;
- controladores;
- ubicación de termopares;
- contacto material-metal;
- llenado;
- residencia;
- generación interna de calor.
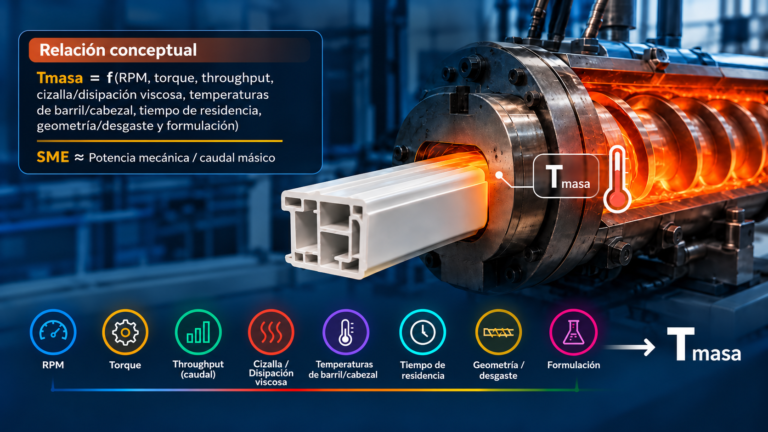
Además, en extrusión una parte importante de la energía puede provenir del trabajo mecánico y de la disipación viscosa, no únicamente de los calentadores.
Por eso:
misma temperatura programada no significa misma transferencia de energía al material.
El tiempo de residencia también cambia
El PVC-U no responde únicamente a cuánto calor o trabajo recibe.
También importa durante cuánto tiempo está sometido a esas condiciones.
Dos extrusoras pueden entregar temperaturas de masa semejantes y, sin embargo, presentar distribuciones de tiempos de residencia diferentes.
Eso significa que el material pudo haber llegado a esa temperatura siguiendo historias distintas.
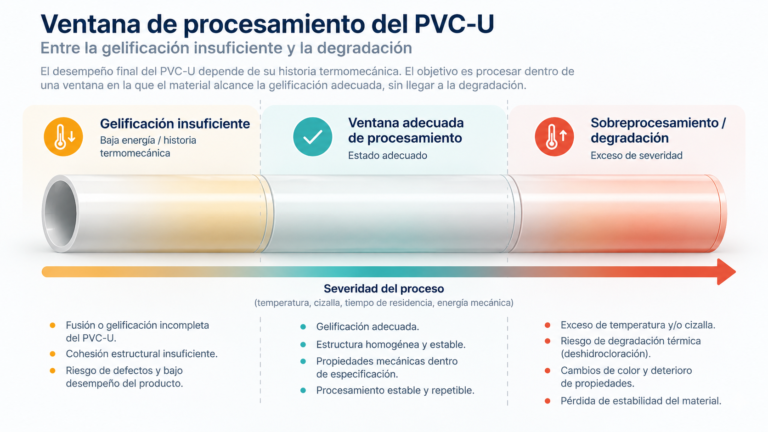
Este punto es especialmente importante en PVC-U porque el objetivo no es simplemente alcanzar determinada temperatura.
El objetivo es desarrollar el nivel de procesamiento requerido sin someter el material a una severidad térmica innecesaria.
Por eso debemos considerar conjuntamente:
tiempo + temperatura + trabajo mecánico.
El cabezal también forma parte de la extrusora real
A veces decimos:
“La extrusora es la misma.”
Pero cambiamos:
- adaptador;
- breaker plate o elementos restrictivos cuando existen;
- distribuidor;
- mandril;
- dado;
- dimensiones del producto;
- espesor;
- velocidad de línea.
Entonces la extrusora ya no está trabajando contra la misma resistencia.
El cabezal modifica la presión que debe desarrollar el sistema y puede cambiar el punto de operación de la máquina.
Una restricción diferente puede alterar:
presión + torque + llenado + residencia + temperatura de masa.
Por eso no siempre resulta válido evaluar exclusivamente la extrusora separándola del sistema que tiene conectado posteriormente.
Dos máquinas pueden mostrar el mismo SME y aun así procesar diferente
El Artículo 4 mostró que:
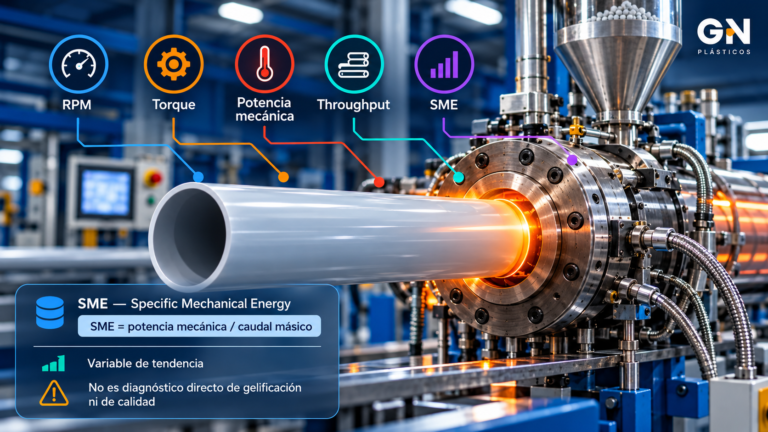
SME normaliza el trabajo mecánico respecto de la cantidad de material procesado.
Pero también vimos que SME no describe completamente cómo se generó esa energía.
Imaginemos dos extrusoras que trabajan a:
SME = 0.25 kWh/kg
Podrían tener diferencias importantes en:
- RPM;
- torque;
- geometría;
- llenado;
- residencia;
- temperatura;
- presión;
- distribución de la cizalla.
Por tanto:
Mismo SME ≠ misma historia termomecánica.
Esto es precisamente uno de los motivos por los cuales transferir una formulación de una máquina a otra no puede reducirse a copiar un único número.
Una formulación tampoco es independiente de la máquina
Aquí aparece uno de los puntos más importantes para formulación de PVC-U.
La formulación determina cómo responde el compuesto al procesamiento.
Por ejemplo, modifican esa respuesta:
- sistema de estabilización;
- lubricación interna y externa;
- ayudas de proceso;
- modificadores de impacto;
- cargas;
- pigmentos;
- características de la resina.
Pero esa formulación interactúa con la condición mecánica y térmica que genera la extrusora.
Por eso no deberíamos pensar:
“Esta es una buena formulación, por lo tanto tiene que trabajar igual en cualquier máquina.”
Una formulación puede tener una ventana suficientemente amplia para trabajar bien en varias líneas.
Pero otra puede encontrarse muy cerca del límite operativo de una máquina determinada.
Al transferirla a otra extrusora con diferente geometría, desgaste, residencia o generación de energía, su comportamiento puede cambiar.
Esto no significa necesariamente que la formulación sea incorrecta.
Tampoco significa automáticamente que la máquina tenga un problema.
Significa que debemos analizar la interacción formulación–máquina–condición de proceso.
El problema de la “formulación universal”
En algunas plantas resulta conveniente fabricar un compuesto común para:
- diferentes diámetros;
- diferentes espesores;
- distintas líneas;
- diferentes capacidades de producción.
Operativamente tiene ventajas evidentes.
Pero técnicamente debemos reconocer algo:
una formulación común no elimina las diferencias entre máquinas.
Una extrusora puede procesar ese compuesto dentro de una zona cómoda de operación.
Otra puede trabajar cerca del límite de torque.
Otra puede desarrollar menos trabajo mecánico por kilogramo.
Otra puede requerir mayor residencia.
Otra puede producir una temperatura de masa diferente.
Por eso el hecho de que una formulación funcione correctamente en una línea no demuestra por sí solo que otra máquina deba procesarla utilizando exactamente los mismos parámetros.
Cuando en una máquina el material parece salir “crudo”
En planta podemos escuchar:
“En esta máquina el PVC sale ‘crudo’, pero en la otra trabaja perfectamente.”
Como hemos establecido anteriormente, “crudo” es una expresión práctica de planta, no un término científico formal.
Técnicamente, algunas condiciones descritas así pueden estar relacionadas con fusión o gelificación insuficiente, aunque esa hipótesis debe comprobarse mediante información de proceso, desempeño del producto y, cuando corresponda, técnicas específicas de caracterización.
Lo importante en este artículo es otra cosa:
si el mismo compuesto trabaja adecuadamente en una extrusora y presenta dificultades en otra, no deberíamos concluir inmediatamente que el problema está en la formulación.
Primero debemos preguntarnos:
¿qué historia termomecánica está generando cada máquina?
Entonces, ¿qué debemos comparar entre dos extrusoras?
No basta con colocar lado a lado las temperaturas programadas.
Una comparación más útil debe incluir simultáneamente:
- throughput;
- RPM;
- torque;
- potencia real de operación;
- SME;
- temperatura de masa;
- presión;
- estabilidad de alimentación;
- geometría de tornillos y barril;
- condición de desgaste;
- configuración del cabezal;
- tiempo o distribución de residencia cuando sea posible inferirlo o caracterizarlo;
- desempeño final del producto.
Y especialmente debemos comparar:
qué relaciones existen entre esas variables.
Una diferencia de torque aislada dice poco.
Una diferencia de temperatura aislada dice poco.
Una diferencia de SME aislada dice poco.
Pero cuando observamos cómo torque + throughput + RPM + presión + temperatura de masa + SME + producto se desplazan conjuntamente, comenzamos a reconstruir lo que realmente está ocurriendo.
Antes de modificar la formulación, caractericemos la máquina
Ante una línea problemática existe una tentación frecuente:
cambiar inmediatamente lubricante, estabilizante, ayuda de proceso o algún otro componente.
A veces será necesario.
Pero antes conviene responder:
- ¿la alimentación es estable?
- ¿el throughput real es comparable?
- ¿cómo está el torque?
- ¿qué potencia está utilizando realmente el accionamiento?
- ¿cuál es el SME?
- ¿cuál es la temperatura de masa real?
- ¿cómo se comporta la presión?
- ¿qué condición presentan tornillos y barriles?
- ¿existen diferencias importantes de geometría?
- ¿cambió el cabezal o la restricción?
- ¿el producto presenta realmente evidencia de procesamiento insuficiente?
De lo contrario podemos terminar modificando una formulación para compensar un problema cuya causa real está en la máquina.
Y también puede ocurrir lo contrario: intentar corregir mecánicamente algo que realmente requiere ajustar la formulación.
El diagnóstico debe separar ambas posibilidades.
IDEA CLAVE DE PLANTA
La misma formulación no garantiza el mismo procesamiento cuando cambia la extrusora.
La geometría, desgaste, llenado, residencia, transferencia térmica, generación de trabajo mecánico, presión y configuración del sistema modifican la historia termomecánica que recibe el PVC-U.
La máquina también forma parte del proceso.
Por eso no debemos intentar copiar números entre extrusoras.
Debemos buscar una condición estable que produzca el estado de material y el desempeño de producto requeridos en cada sistema.
Cómo se conecta con los artículos anteriores
El Artículo 3 mostró que debemos interpretar las variables de proceso de manera conjunta.
El Artículo 4 profundizó en SME y explicó por qué no es un indicador directo de calidad ni de gelificación.
El Artículo 5 mostró que aumentar throughput puede desplazar la ventana de proceso aun cuando los setpoints permanezcan iguales.
Este Artículo 6 agrega otra dimensión:
la propia extrusora modifica esa ventana.
En resumen:
Artículo 3 → cómo interpretar el sistema.
Artículo 4 → cómo interpretar SME.
Artículo 5 → qué ocurre cuando exigimos más producción.
Artículo 6 → por qué la misma formulación puede comportarse diferente cuando cambia la máquina.
Referencias
Rauwendaal, C. — Polymer Extrusion, 5th Edition. Carl Hanser Verlag, 2014.
Tadmor, Z.; Gogos, C. G. — Principles of Polymer Processing, 2nd Edition. Wiley-Interscience, 2006.
Krock, R. P.; Schiller, M.; Frenkel, P.; Summers, J. W.; Daniels, C. A. — PVC Handbook, 2nd Edition. Carl Hanser Verlag, 2025.
Summers, J. W. — “The melting temperature (or not melting) of poly(vinyl chloride)”. Journal of Vinyl & Additive Technology, 14(3), 105–109, 2008.
Continúa aprendiendo
Throughput en extrusión de PVC-U: aumentar producción cambia la ventana de proceso →
SME: qué nos dice y qué no nos dice →
¿Cómo sabemos si le estamos dando al PVC-U la energía correcta? →