Temperatura de masa en extrusión de PVC-U: ¿por qué varía?
Dos extrusoras pueden operar con los mismos setpoints y entregar diferente temperatura de masa. La razón está en la historia termomecánica que recibe el PVC-U
La razón es sencilla en concepto, aunque compleja en el proceso: la temperatura de masa no depende únicamente de los calentadores del barril o del cabezal. Es el resultado de toda la historia térmica y mecánica que el material recibe mientras avanza por la extrusora.
Por eso, interpretar la temperatura de masa exige mirar más allá del panel de temperaturas.
La temperatura de masa no la determina un solo setpoint
Los setpoints del barril y del cabezal establecen condiciones térmicas en las superficies del equipo, pero no determinan por sí solos la temperatura final del material.
Dentro de la extrusora también se transfiere energía mediante el trabajo mecánico de los tornillos. Parte de ese trabajo termina transformándose en calor por deformación y disipación viscosa del material; además intervienen el tiempo de residencia, el caudal, la geometría del sistema y las características del compuesto. La generación de calor por disipación viscosa es una parte fundamental del análisis de la extrusión.
Por eso, dos máquinas con perfiles de temperatura idénticos pueden producir estados térmicos diferentes.
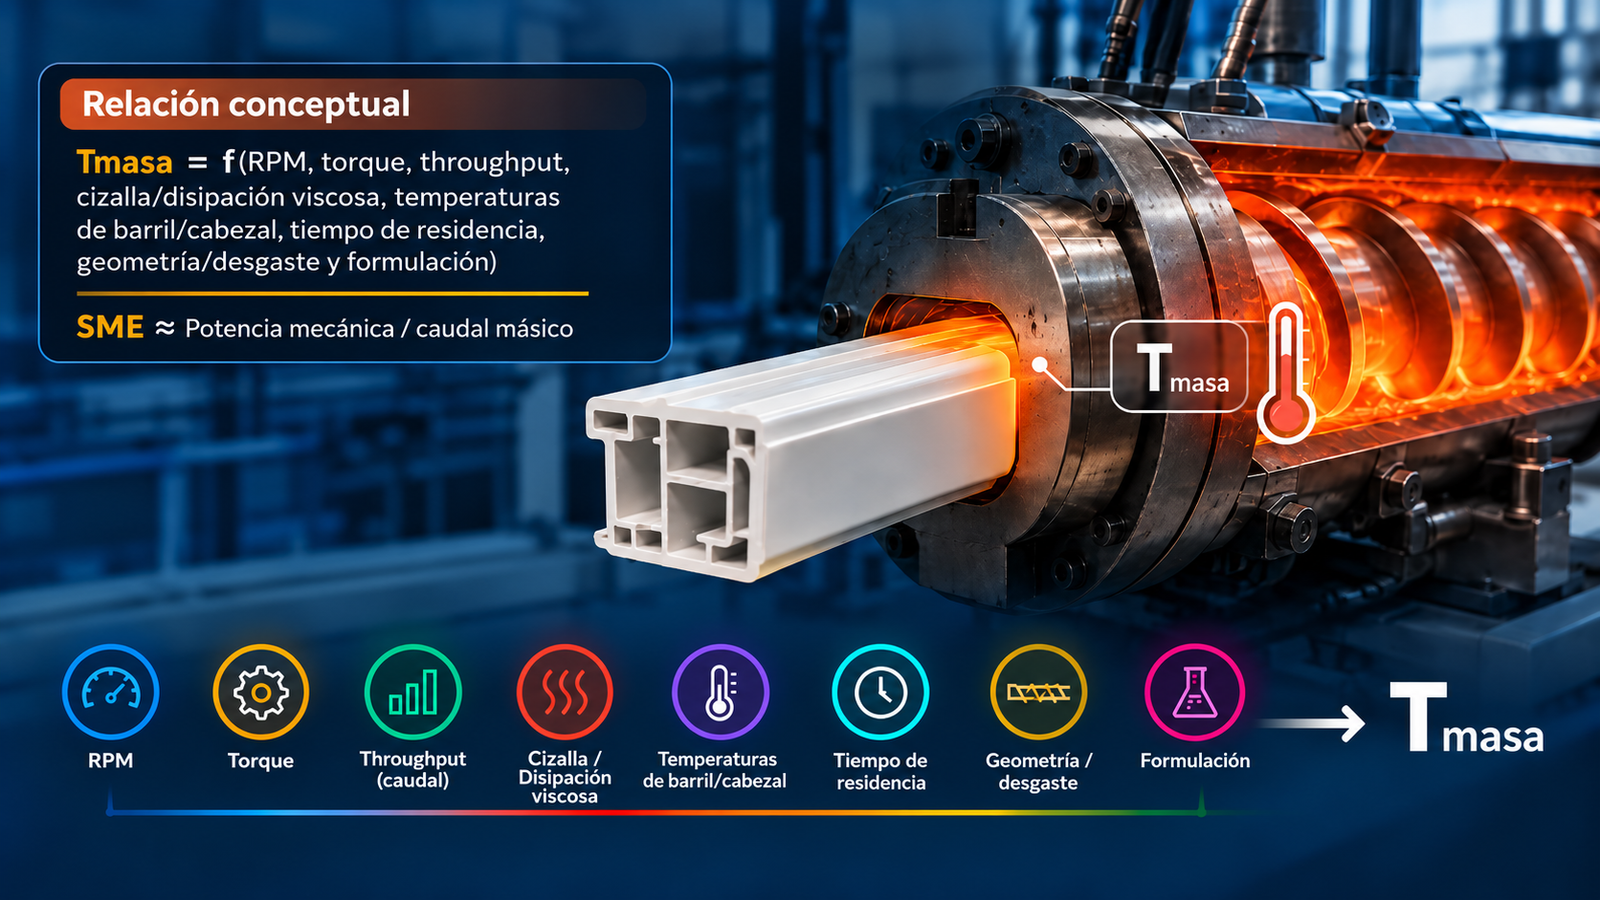
Relación conceptual
Tmasa = f(RPM, torque, throughput, cizalla/disipación viscosa, temperaturas de barril/cabezal, tiempo de residencia, geometría/desgaste y formulación)
Relación conceptual; no representa una ecuación predictiva universal
¿De dónde proviene entonces la temperatura de masa?
- RPM y torque: junto con la geometría del tornillo, influyen en el trabajo mecánico transferido al material.
- Throughput o caudal: modifica la cantidad de material entre la cual se distribuye esa energía.
- Cizalla y disipación viscosa: parte del trabajo mecánico termina convirtiéndose en calor dentro del material.
- Temperaturas de barril y cabezal: pueden aportar o retirar calor dependiendo de la condición térmica local.
- Tiempo de residencia: determina cuánto tiempo permanece el compuesto sometido a esas condiciones.
- Geometría y desgaste: afectan llenado, flujo, cizalla, transferencia de energía y capacidad de bombeo.
- Formulación: modifica lubricación, viscosidad, desarrollo de gelificación/fusión y respuesta al trabajo mecánico.
En PVC-U esta interacción tiene una importancia particular porque su procesamiento implica desarrollar progresivamente la estructura del material sin tratarlo simplemente como un polímero que “se derrite” a una temperatura única. La literatura especializada describe precisamente esta relación entre procesamiento previo, gelificación y estructura del PVC.
El papel del SME
Una forma útil de relacionar el trabajo mecánico de la extrusora con la cantidad de material procesado es mediante la energía mecánica específica, SME.
SME ≈ potencia mecánica / caudal másico
Esta relación expresa cuánta energía mecánica se suministra aproximadamente por unidad de masa procesada.
El SME es especialmente útil para comparar condiciones de operación, porque permite relacionar el trabajo mecánico con el throughput. Sin embargo, no debe interpretarse de manera aislada.
Dos condiciones pueden presentar valores similares de SME y haber llegado a ellos mediante combinaciones distintas de RPM, torque, caudal, residencia o geometría. Por eso, un mismo SME no implica necesariamente una misma historia termomecánica.
El SME es una señal muy valiosa para entender el proceso, pero no sustituye la lectura conjunta de las demás variables.
¿Por qué dos extrusoras pueden entregar diferente Tmasa?
Dos extrusoras pueden procesar el mismo compuesto y utilizar aparentemente los mismos setpoints de temperatura, pero eso no significa que estén sometiendo al PVC-U a la misma historia termomecánica.
Una máquina puede trabajar con diferente velocidad de tornillo, torque, nivel de llenado, tiempo de residencia o condición de desgaste. Incluso cuando el throughput es similar, la forma en que la energía se genera y se distribuye dentro del material puede ser distinta.
Por eso, copiar el perfil de temperaturas de una extrusora a otra no garantiza reproducir la misma temperatura de masa ni el mismo estado del material.
Mismos setpoints ≠ mismas condiciones de procesamiento
La extrusora, su condición mecánica, el caudal y la formulación también forman parte de la historia termomecánica.
Esta es una de las razones por las que una formulación puede funcionar correctamente en una línea y requerir ajustes en otra. El compuesto no “ve” solamente las temperaturas programadas; experimenta el conjunto completo de condiciones que genera cada sistema de extrusión.
¿Cómo interpretar la temperatura de masa en planta?
Una temperatura de masa aislada dice poco. Su verdadero valor aparece cuando se interpreta junto con otras variables del proceso y, sobre todo, cuando se observan sus tendencias.
Tmasa + torque + RPM + throughput + presión + SME
La lectura conjunta ayuda a entender no solo cuánto se calentó el material, sino bajo qué condiciones llegó a ese estado.
Si la temperatura de masa cambia, la primera pregunta no debería ser únicamente “¿qué temperatura del barril cambió?”. Conviene revisar qué ocurrió simultáneamente en el proceso.
- ¿Cambió el torque? Puede indicar una variación en la resistencia que el material presenta al trabajo mecánico.
- ¿Cambió el throughput? La misma potencia distribuida sobre diferente cantidad de material modifica la energía específica.
- ¿Cambió la velocidad de los tornillos? RPM diferentes pueden alterar trabajo mecánico, cizalla y residencia.
- ¿Cambió la presión? Puede señalar modificaciones en flujo, restricción o comportamiento del material.
- ¿Cambió la formulación o la alimentación? Lubricación, carga mineral, humedad o uniformidad del dry blend pueden modificar la respuesta del compuesto.
- ¿La tendencia cambia lentamente con el tiempo? Desgaste, ensuciamiento o cambios en la condición del equipo pueden provocar desplazamientos progresivos.
La temperatura de masa deja entonces de ser solamente un valor de control y se convierte en una variable de diagnóstico.
Una precaución adicional: medir bien
Antes de comparar temperaturas de masa entre extrusoras, productos o condiciones de operación, debemos asegurarnos de que la medición sea realmente comparable.
La lectura puede verse influida por factores como:
- ubicación del sensor
- profundidad de inmersión
- contacto real con el flujo
- tiempo de respuesta del sensor
- variaciones temporales del proceso
Por eso, una diferencia entre dos lecturas no significa necesariamente que todo el volumen de material presente exactamente esa misma diferencia térmica.
Medir correctamente es parte de interpretar correctamente.
IDEA CLAVE DE PLANTA
La temperatura de masa no es simplemente la temperatura que programamos. Es una consecuencia de cómo la extrusora está procesando el material.
Mismos setpoints ≠ misma temperatura de masa
Misma temperatura de masa ≠ necesariamente misma historia termomecánica
Referencias técnicas
Rauwendaal, C. — Polymer Extrusion, 5th Edition. Carl Hanser Verlag, 2014.
Krock, R. P.; Schiller, M.; Frenkel, P.; Summers, J. W.; Daniels, C. A. — PVC Handbook, 2nd Edition. Carl Hanser Verlag, 2025.
Summers, J. W. — “The melting temperature (or not melting) of poly(vinyl chloride)”. Journal of Vinyl & Additive Technology, 14(3), 105–109, 2008. DOI: 10.1002/vnl.20151.
Continúa aprendiendo
El verdadero reto al procesar PVC-U: gelificar sin degradar →
¿Cómo sabemos si le estamos dando al PVC-U la energía correcta? →
SME: qué nos dice y qué no nos dice →