¿Cómo sabemos si le estamos dando al PVC-U la energía correcta?
No existe un valor universal de temperatura de masa, torque o SME que garantice por sí solo un procesamiento correcto del PVC-U. La clave está en interpretar cómo cambian estas variables y relacionarlas con la respuesta del material y del producto.
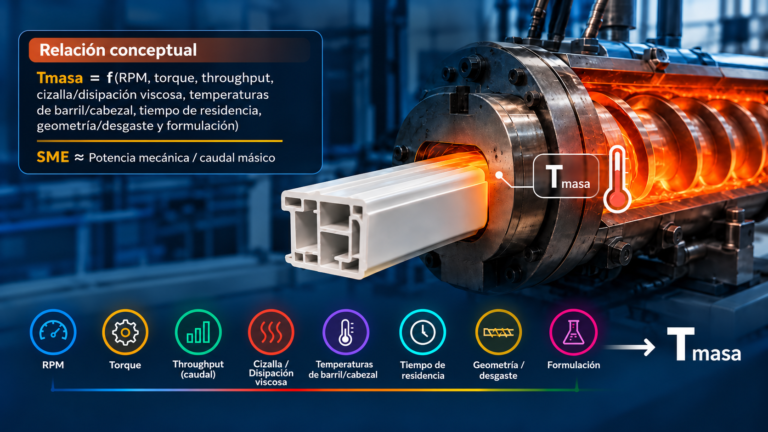
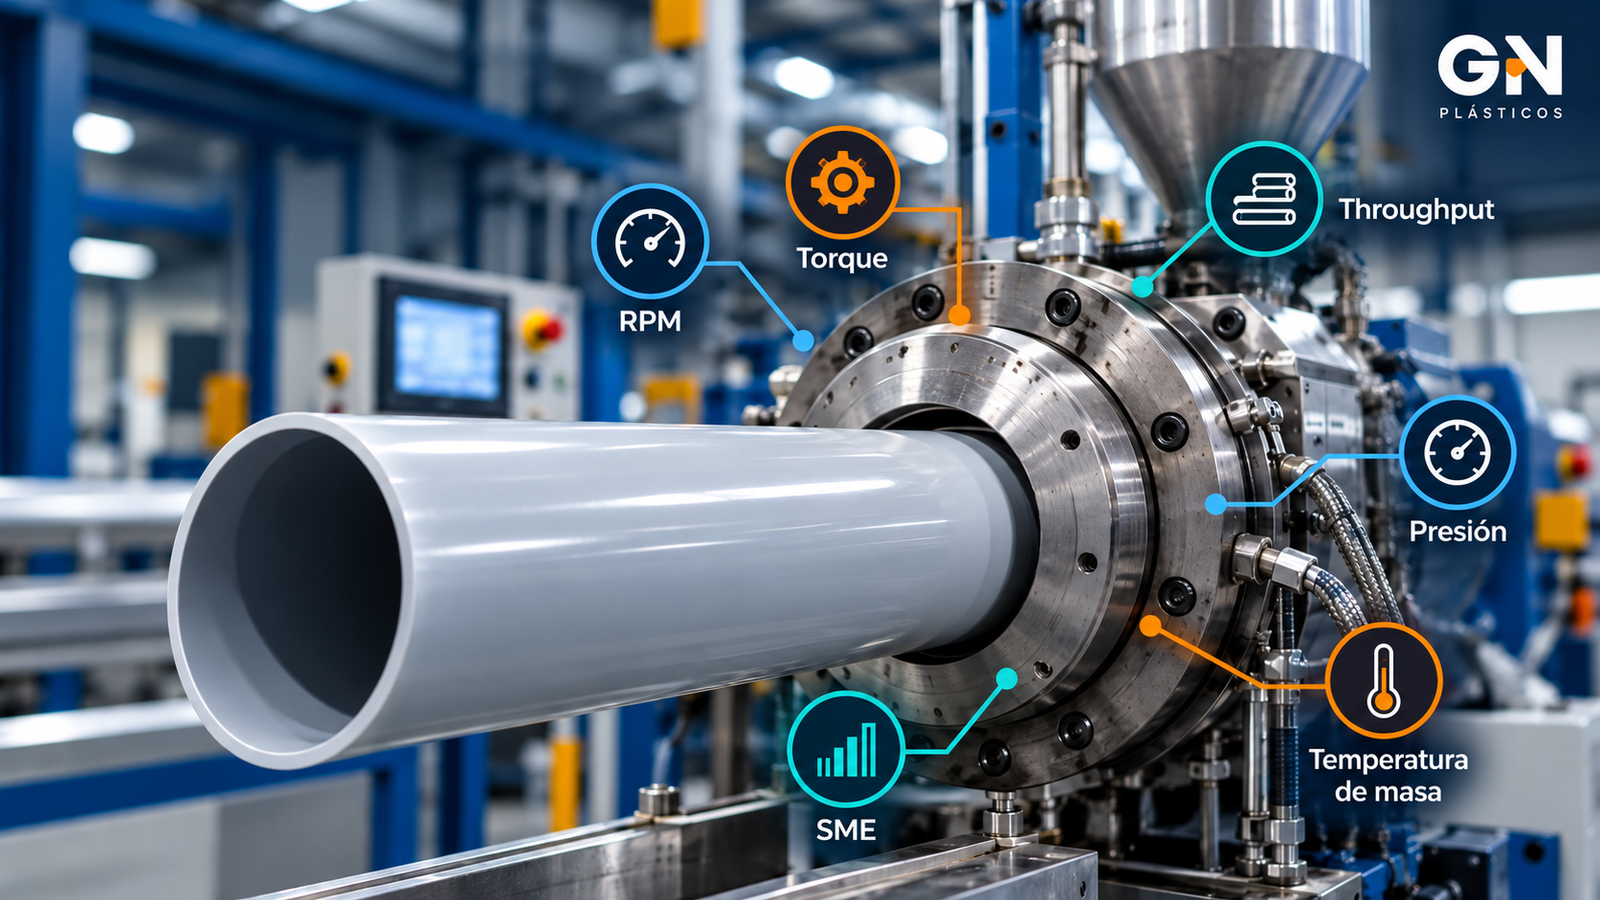
En extrusión de PVC-U hablamos constantemente de temperatura, torque, RPM, presión, potencia y SME.
Pero detrás de todas esas variables existe una pregunta mucho más importante:
¿la energía que estamos entregando al material es realmente la adecuada?
La respuesta no puede reducirse a un único valor.
No existe una temperatura de masa universal, un torque ideal ni un valor de SME que garantice por sí solo que el PVC-U está siendo procesado correctamente.
Un número adquiere significado cuando lo relacionamos con la máquina, el caudal, la formulación, la condición del equipo y el resultado obtenido en el producto.
La energía correcta no es un número fijo
Es tentador establecer reglas como:
“A esta temperatura el PVC está bien.”
o:
“Si el SME está dentro de este valor, el proceso es correcto.”
Pero dos extrusoras pueden producir la misma tubería con valores diferentes de torque, potencia, temperatura de masa o SME.
Incluso una misma extrusora puede requerir condiciones distintas cuando cambia:
- el throughput;
- la velocidad de tornillos;
- la formulación;
- el diámetro o espesor;
- la geometría o desgaste del sistema;
- las restricciones del cabezal;
- las condiciones térmicas del proceso.
Por eso, más que buscar un número universal, necesitamos comprender el equilibrio entre las variables.
El valor correcto no es necesariamente el mismo para todas las máquinas ni para todas las condiciones de producción.
El proceso nos muestra cómo estamos entregando energía
Cada variable aporta una parte de la historia.
RPM
Modifican la velocidad de transporte, la cizalla y el trabajo mecánico generado dentro de la extrusora.
Torque
Nos indica cuánto esfuerzo está realizando el sistema para mover y procesar el material.
Potencia
Representa la energía mecánica suministrada por el accionamiento durante la operación.
Throughput o caudal másico
Indica cuánta masa estamos procesando por unidad de tiempo.
Temperatura de masa
Es una consecuencia del balance entre energía mecánica, transferencia térmica, fricción, residencia y formulación.
Presión
Ayuda a interpretar las restricciones que encuentra el material a través del sistema.
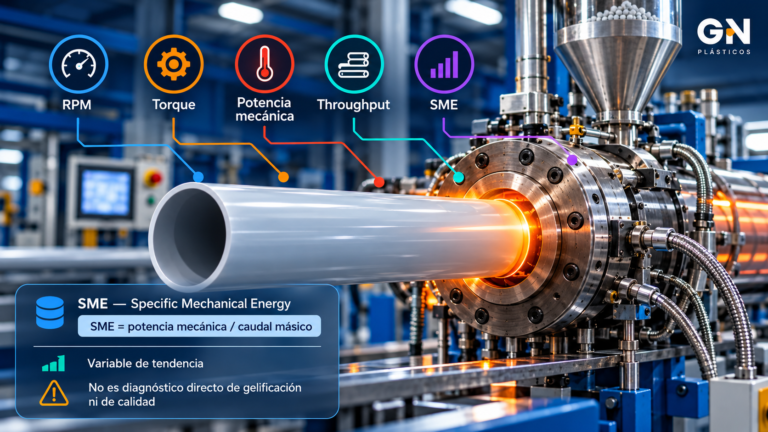
SME — Specific Mechanical Energy
SME expresa la energía mecánica específica suministrada por unidad de masa procesada.
Conceptualmente:
SME ≈ potencia mecánica / caudal másico
Ninguna de estas variables cuenta toda la historia por sí sola.
La información aparece cuando comenzamos a relacionarlas.
Un cambio de producción puede cambiar completamente la lectura
Supongamos un ejemplo simplificado.
Una línea produce:
300 kg/h
con aproximadamente
90 kW de potencia mecánica
Entonces:
SME ≈ 90 / 300 = 0.30 kWh/kg
Ahora aumentamos la producción:
600 kg/h
y la potencia aumenta a:
135 kW
Entonces:
SME ≈ 135 / 600 = 0.225 kWh/kg
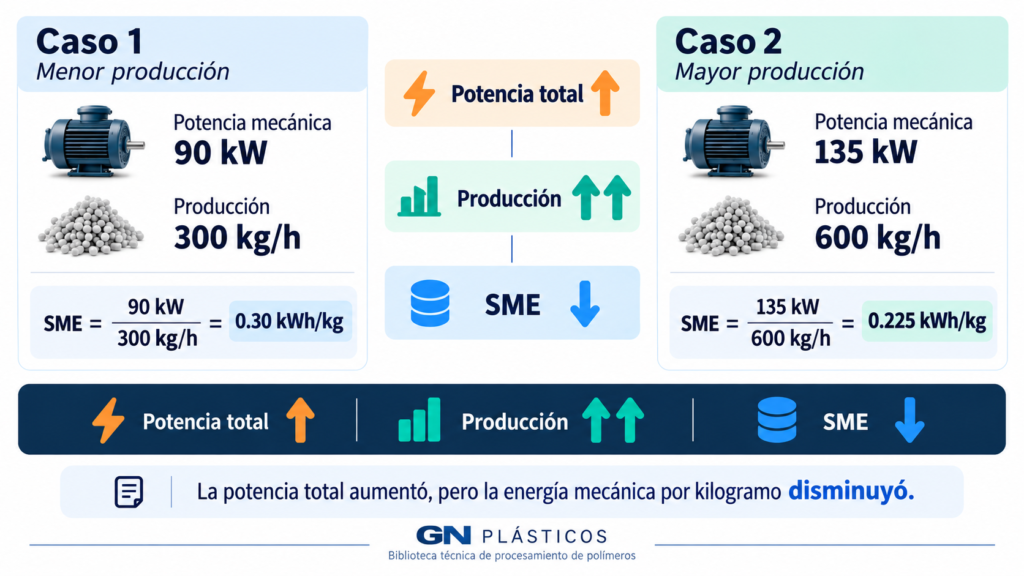
Ejemplo conceptual. El SME debe calcularse con datos de potencia compatibles con el método de cálculo empleado en la línea.
La potencia total aumentó.
Sin embargo, la energía mecánica suministrada por kilogramo de material disminuyó.
Ese comportamiento no significa automáticamente que el proceso haya mejorado o empeorado.
Significa que cambió la relación entre la energía suministrada y la cantidad de material que estamos procesando.
Ahora debemos observar qué ocurrió con:
torque + RPM + presión + temperatura de masa + estabilidad del proceso + producto
Ahí comienza la interpretación.
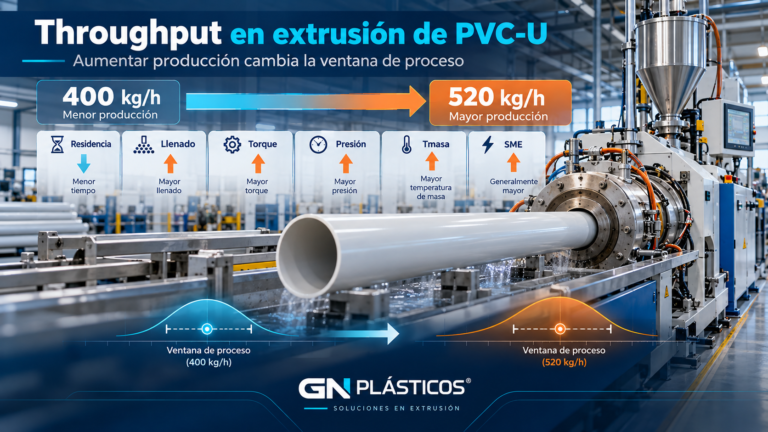
Aumentar throughput cambia la ventana de proceso
Cuando incrementamos producción, no solamente estamos haciendo pasar más kilogramos por hora.
También podemos modificar simultáneamente:
- tiempo de residencia;
- llenado de los tornillos;
- transferencia de calor;
- fricción;
- generación de energía mecánica;
- presión;
- temperatura de masa;
- distribución de esa energía entre una mayor cantidad de material.
Por eso un aumento de throughput puede desplazar la condición de operación aun cuando algunos setpoints permanezcan exactamente iguales.
Mismos setpoints no significan necesariamente la misma historia termomecánica.
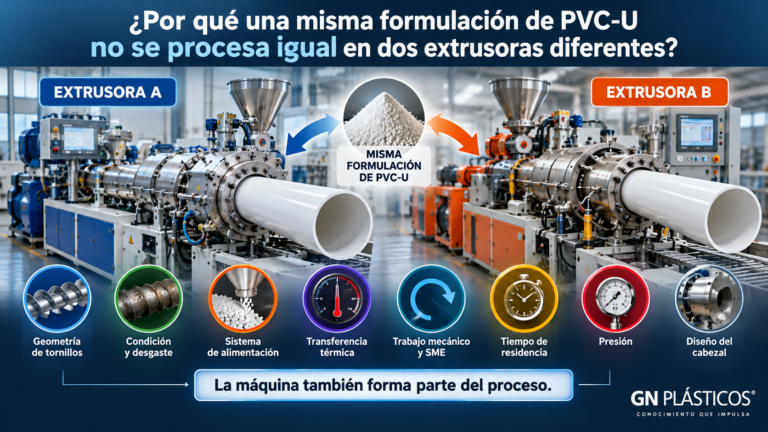
Esto explica por qué una formulación que trabaja adecuadamente en una máquina puede comportarse de manera diferente en otra.
La formulación no entra sola al proceso.
Entra en interacción con la máquina y las condiciones bajo las cuales esa máquina está operando.
Entonces, ¿qué debemos buscar?
Más que perseguir un número específico, resulta mucho más útil establecer una condición de referencia estable.
Cuando una línea está produciendo correctamente y el producto cumple sus requisitos, podemos registrar simultáneamente:
- throughput;
- RPM;
- torque;
- potencia;
- SME;
- temperatura de masa;
- presión;
- temperaturas principales del sistema;
- formulación utilizada;
- resultado de las pruebas relevantes del producto.
Ese conjunto de datos se convierte en una referencia.
No porque represente una receta universal.
Sino porque describe cómo se comportaba nuestra línea cuando el proceso estaba funcionando correctamente.
Lo importante es observar cómo se mueven las variables juntas
Supongamos que posteriormente aparece una reducción de impacto.
Mirar únicamente la temperatura de masa podría llevarnos rápidamente a concluir:
“falta temperatura”.
Pero antes de cambiar el proceso debemos observar:
- ¿el throughput aumentó?
- ¿el torque cambió?
- ¿las RPM son las mismas?
- ¿la potencia cambió?
- ¿el SME aumentó o disminuyó?
- ¿la presión se desplazó?
- ¿la temperatura de masa cambió realmente?
- ¿la formulación o materia prima son las mismas?
- ¿existen cambios en la condición de tornillos o barriles?
Una variable puede señalar una anomalía.
Varias variables relacionadas nos permiten reconstruir qué cambió en el proceso.
SME es útil, pero no es un diagnóstico
El SME es particularmente valioso porque permite normalizar parte del trabajo mecánico respecto de la cantidad de material procesado.
Pero debe evitarse una interpretación demasiado simple.
Un SME mayor no significa automáticamente:
mejor gelificación.
Y un SME menor tampoco significa automáticamente:
material insuficientemente procesado.
El resultado depende de cómo esa energía se genera, de la historia térmica, del tiempo de residencia, de la geometría del equipo, de la formulación y de muchas otras variables.
Por eso el SME funciona mejor como variable de comparación y tendencia que como número absoluto aislado.
El proceso entrega energía; el resultado nos dice si fue adecuada
Aquí está la distinción más importante.
Las variables de extrusión nos permiten entender:
qué hizo la máquina.
Pero finalmente debemos comprobar:
qué ocurrió con el material y con el producto.
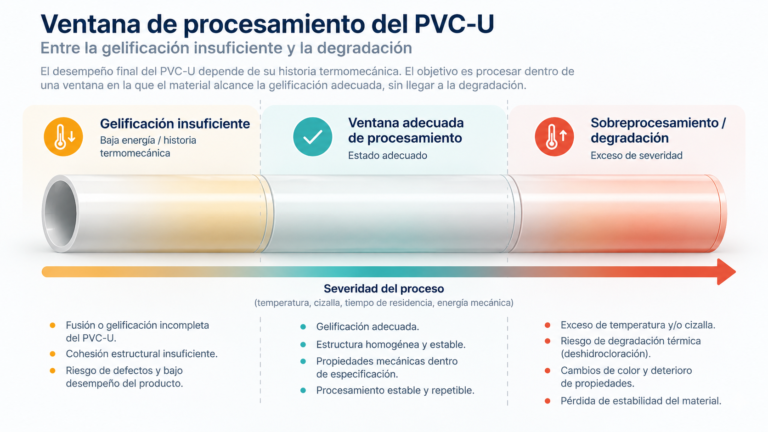
Si una condición de operación genera estabilidad, una estructura adecuadamente procesada y propiedades dentro de especificación, tenemos evidencia de que esa combinación de energía y condiciones está funcionando.
Si el producto comienza a deteriorarse, no debemos responder inmediatamente aumentando o disminuyendo una sola variable.
Debemos regresar al conjunto de datos y preguntar:
¿qué cambió respecto de nuestra condición estable?
Este enfoque convierte el troubleshooting en análisis y no en prueba y error.
De valor absoluto a tendencia
En planta, muchas veces buscamos límites:
¿Cuál debe ser el torque?
¿Cuál debe ser el SME?
¿Cuál debe ser la temperatura de masa?
Una pregunta más útil suele ser:
¿cómo se están moviendo estas variables respecto de una condición conocida como buena?
Por ejemplo:
throughput ↑
torque ↑
potencia ↑
SME ↓
temperatura de masa estable
presión estable
producto conforme
puede representar una condición perfectamente distinta de:
throughput estable
torque ↑
SME ↑
presión ↑
temperatura de masa ↑
aunque ambos casos tengan alguno de los valores individuales dentro de los mismos rangos habituales.
La tendencia conjunta contiene más información que el valor aislado.
IDEA CLAVE DE PLANTA
No existe un único número que confirme que estamos entregando al PVC-U la energía correcta.
Temperatura de masa, torque, RPM, presión, throughput y SME deben interpretarse conjuntamente y compararse contra condiciones de operación conocidas.
El proceso nos dice cómo entregamos la energía.
El material y el producto nos dicen si esa energía fue adecuada.
El objetivo no es encontrar una receta universal.
Es aprender a reconocer la condición estable de nuestra propia máquina, formulación y producto, y comprender qué cambia cuando nos alejamos de ella.
Ahí es donde los datos de proceso comienzan realmente a convertirse en conocimiento de planta.
Este artículo analiza cómo interpretar el conjunto de variables del proceso. En el siguiente profundizamos específicamente en SME: qué representa, cómo se calcula y cuáles son sus límites.
Referencias
Rauwendaal, C. — Polymer Extrusion, 5th Edition. Carl Hanser Verlag, 2014.
Krock, R. P.; Schiller, M.; Frenkel, P.; Summers, J. W.; Daniels, C. A. — PVC Handbook, 2nd Edition. Carl Hanser Verlag, 2025.
Summers, J. W. — The melting temperature (or not melting) of poly(vinyl chloride). Journal of Vinyl & Additive Technology, 14(3), 105–109, 2008.
Continúa aprendiendo
Temperatura de masa en extrusión de PVC-U: ¿por qué varía? →
El verdadero reto al procesar PVC-U: gelificar sin degradar →