El verdadero reto al procesar PVC-U: gelificar sin degradar
En PVC-U, procesar correctamente no significa simplemente alcanzar una temperatura. El reto es desarrollar suficiente gelificación sin llevar al material hacia la degradación.
En el procesamiento de PVC-U existe un equilibrio que determina buena parte del desempeño final del producto:
aplicar suficiente historia termomecánica para desarrollar una gelificación adecuada, pero sin llevar al material hacia la degradación.
Parece sencillo decirlo. En planta, no lo es.
Dos tubos pueden presentar una superficie aparentemente correcta y, sin embargo, haber recibido historias de procesamiento diferentes. Del mismo modo, incrementar temperatura, RPM o energía mecánica no garantiza automáticamente un mejor producto.
El objetivo no es simplemente “darle más calor” al PVC-U.
El objetivo es alcanzar un estado de procesamiento adecuado dentro de una ventana en la que el material haya desarrollado suficiente cohesión estructural sin haber sido sometido a una severidad térmica excesiva.
El PVC-U no simplemente “se derrite”
Hablar del PVC-U como si únicamente pasara de sólido a líquido al alcanzar una temperatura específica simplifica demasiado lo que ocurre durante su procesamiento.
El PVC proveniente de polimerización presenta una estructura jerárquica de granos, partículas primarias y regiones cristalinas. Durante el procesamiento, temperatura, presión, cizalla, trabajo mecánico y tiempo actúan conjuntamente para modificar progresivamente esa estructura.
Summers explicó que en PVC la pregunta sobre una única “temperatura de fusión” no describe adecuadamente el fenómeno. La historia térmica y mecánica recibida modifica el estado de gelificación y la estructura que posteriormente observamos en el producto.
Por eso:
Temperatura de masa por sí sola no equivale a grado de gelificación.
Es una variable muy importante, pero representa solamente una parte de la historia termomecánica.
¿Qué significa cuando en planta decimos que el PVC sale “crudo”?
En plantas de extrusión es común escuchar expresiones como:
“el tubo está crudo”
o
“el PVC salió crudo”.
“Crudo” es una expresión práctica de planta, no un término científico formal.
Técnicamente, algunas de las condiciones que se describen de esa manera pueden estar relacionadas con fusión o gelificación insuficiente del PVC-U.
La palabra es útil para comunicar rápidamente una sospecha, pero no debería utilizarse como diagnóstico definitivo.
Porque una apariencia determinada no demuestra por sí sola cuál es el estado de gelificación.
Las señales no son solamente visuales
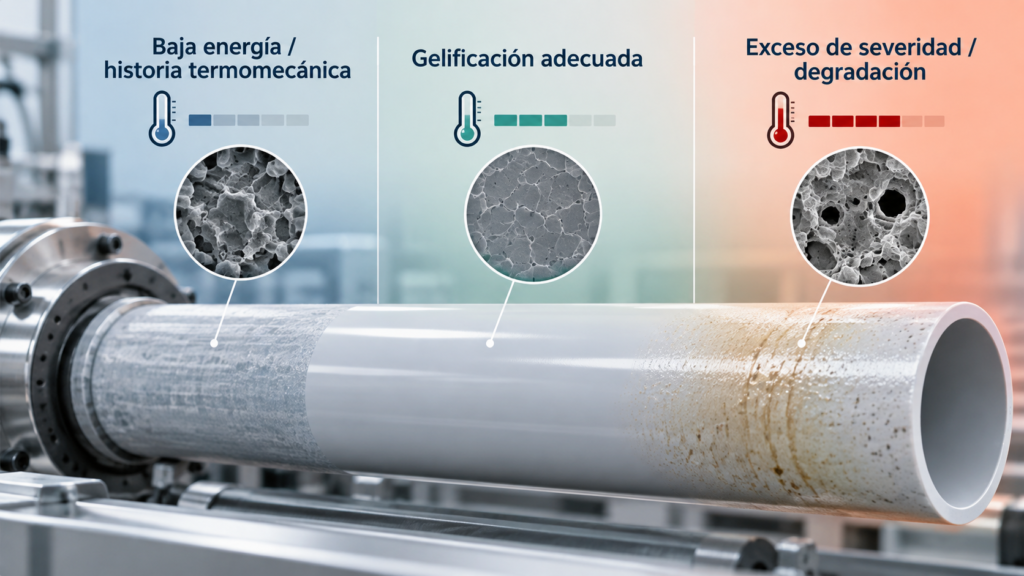
Cuando existe una gelificación insuficiente, pueden aparecer indicios visibles en algunas aplicaciones:
- apariencia interna heterogénea;
- líneas o estructuras asociadas a una cohesión deficiente;
- fractura con aspecto granular;
- superficies que reaccionan de manera anormal ante determinados ensayos químicos.
Pero limitar el diagnóstico a lo que vemos sería un error.
El problema también puede manifestarse mediante el desempeño del producto:
- resistencia al impacto inferior a la esperada;
- comportamiento frágil;
- resultados deficientes en pruebas de aplastamiento o deformación;
- reducción de propiedades mecánicas;
- fallas durante operaciones posteriores como corte, mecanizado o acampanado;
- resultados inadecuados en pruebas requeridas por la especificación del producto.
Aquí aparece una distinción fundamental:
Una prueba mecánica puede revelar que el producto tiene un problema de desempeño, pero no necesariamente identifica por sí sola que la causa sea baja gelificación.
Por ejemplo, una baja resistencia al impacto también puede estar influenciada por formulación, nivel y tipo de modificador de impacto, pigmentos, carga mineral, orientación, defectos geométricos, enfriamiento, concentradores de esfuerzo o condiciones del ensayo.
La falla genera una hipótesis.
Después debemos demostrar la causa.
Gelificar más tampoco significa procesar mejor
Cuando se sospecha baja gelificación, una reacción común consiste en aumentar temperaturas o incrementar la severidad del proceso.
Pero el PVC-U tampoco debe procesarse bajo la idea de que:
más temperatura + más energía = mejor gelificación = mejor producto.
Existe un límite.
Si la historia termomecánica continúa aumentando, el material puede acercarse a condiciones donde la estabilidad térmica comienza a deteriorarse.
El PVC es particularmente sensible a la degradación térmica. Una exposición excesiva a temperatura y tiempo puede favorecer procesos de deshidrocloración y generar cambios de color, deterioro de propiedades y otros signos de degradación.
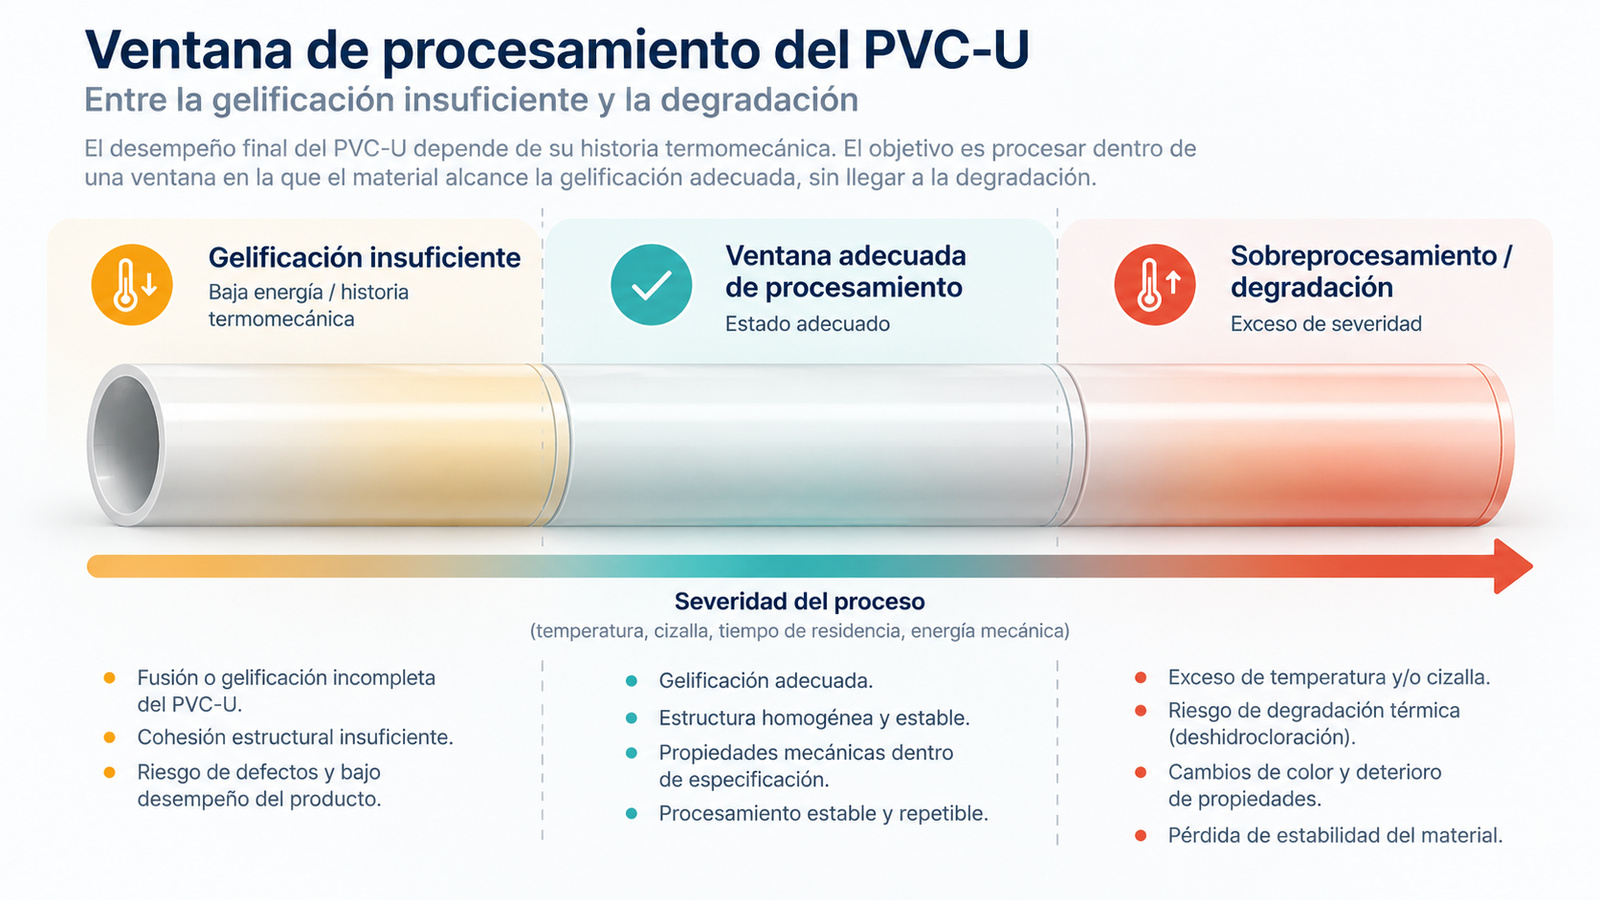
Por eso podemos representar conceptualmente el proceso como una ventana:
Representación conceptual de la ventana de procesamiento del PVC-U. GN PLÁSTICOS.
El objetivo industrial se encuentra en la zona intermedia.
No buscamos procesar lo máximo posible.
Buscamos procesar lo necesario y de manera estable.
¿Qué determina esa historia termomecánica?
La gelificación no depende de una sola variable.
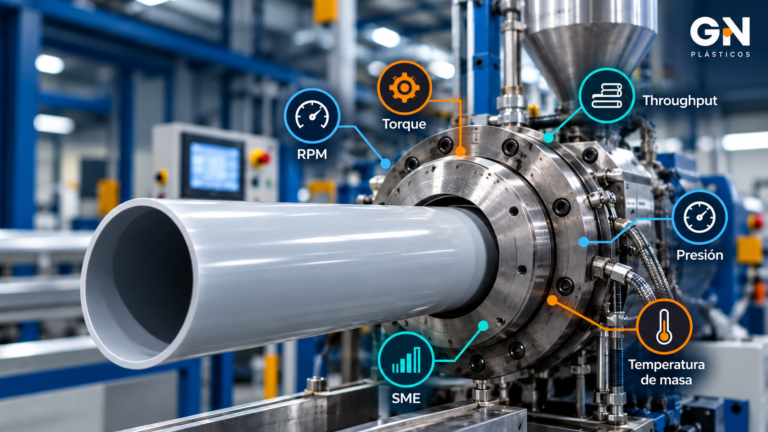
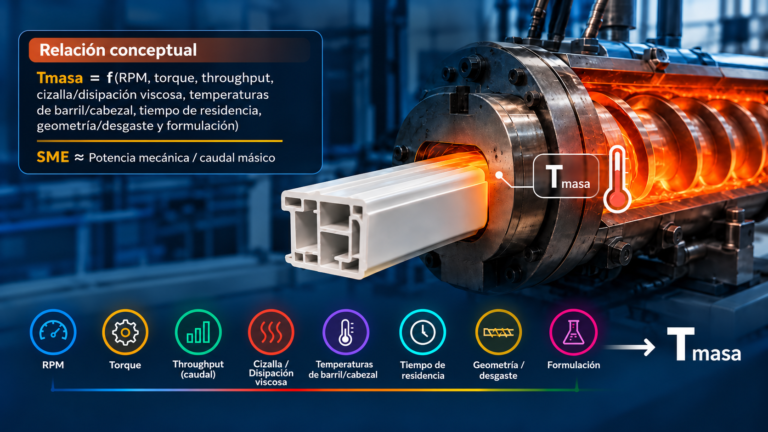
Durante la extrusión interactúan, entre otras:
RPM
Modifican la velocidad de los tornillos y pueden alterar cizalla, generación de calor por fricción, tiempo de residencia y capacidad de transporte.
Torque
Refleja parte de la resistencia que encuentra el sistema mecánico al procesar el material.
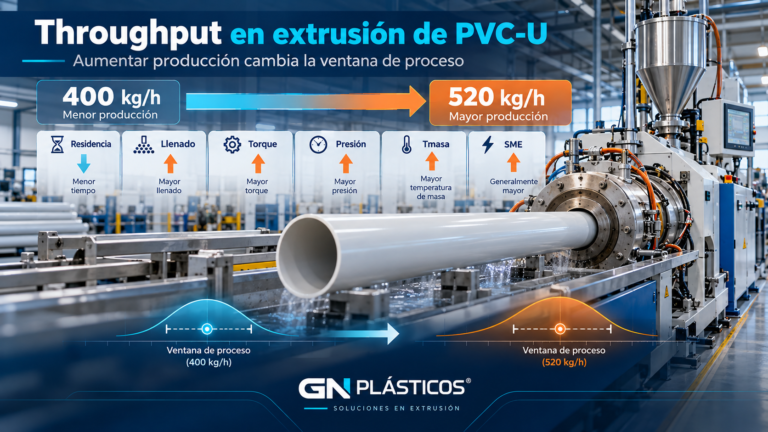
Throughput o caudal másico
Modifica cuánto material debe procesarse por unidad de tiempo y cambia la relación entre energía suministrada y masa procesada.
Temperatura de masa
Es una consecuencia importante del balance entre energía térmica, energía mecánica, transferencia de calor y condiciones del proceso.
Presión
Aporta información sobre el comportamiento del material y las restricciones existentes a lo largo del sistema.
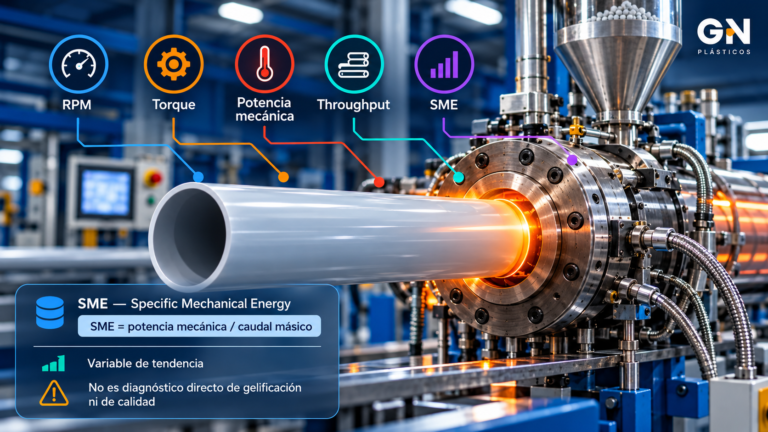
SME — Specific Mechanical Energy
Relaciona la energía mecánica suministrada con la cantidad de material procesado.
Tiempo de residencia
Dos materiales que alcancen temperaturas similares pueden haber permanecido tiempos diferentes bajo esas condiciones.
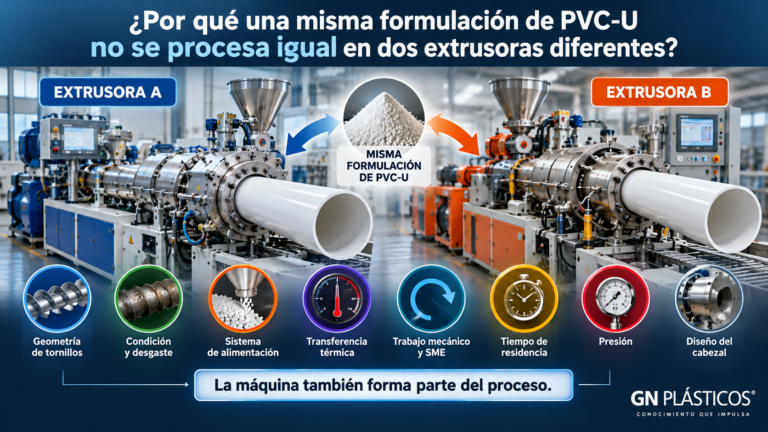
Geometría y desgaste de tornillos y barriles
Modifican transporte, compresión, cizalla, fricción, generación de calor y eficiencia energética.
Formulación
Resina, estabilización, lubricación, cargas, modificadores y demás componentes cambian la respuesta del compuesto al procesamiento.
Por eso dos extrusoras que utilizan la misma formulación y los mismos setpoints pueden generar estados diferentes del material.
La máquina también forma parte de la historia de procesamiento.
Entonces, ¿cómo sabemos si realmente existe baja gelificación?
Aquí debemos separar tres niveles de información.
1. Lo que observamos en el proceso
Variables como:
temperatura de masa + torque + RPM + throughput + presión + SME
nos ayudan a comprender cómo está trabajando la extrusora.
Son esenciales para interpretar la historia de procesamiento.
Pero ninguna de ellas, individualmente, constituye una medición directa del grado de gelificación.
2. Lo que observamos en el producto
Impacto, aplastamiento, tensión, elongación, presión hidrostática y otras pruebas permiten conocer si el producto cumple determinadas exigencias de desempeño.
Son fundamentales.
Pero responden principalmente a la pregunta:
¿cómo se comporta el producto?
No necesariamente a:
¿cuál es exactamente su nivel de gelificación?
Un producto puede fallar impacto por múltiples razones. La gelificación es una posibilidad que debe investigarse, no una conclusión automática.
3. Caracterización específica de la gelificación
Cuando queremos profundizar en el estado de gelificación, necesitamos técnicas que aporten información más directamente relacionada con la estructura desarrollada durante el procesamiento.
DSC — Calorimetría Diferencial de Barrido
El DSC permite estudiar las transiciones térmicas que conserva el PVC después de haber sido procesado.
Bajo un procedimiento controlado, los termogramas pueden utilizarse para estimar y comparar cuantitativamente el grado de gelificación y obtener información relacionada con la historia térmica recibida por el material.
Una metodología reportada analiza dos regiones endotérmicas y expresa de forma simplificada una relación del tipo:
Grado de gelificación ≈ A / (A + B)
donde las áreas corresponden a poblaciones estructurales asociadas con el material que participó o no en el proceso de gelificación.
Lo importante es no interpretar ese número aisladamente. Temperatura de calentamiento, velocidad, preparación de muestra, ubicación de la muestra y método de integración deben mantenerse consistentes para que las comparaciones tengan sentido. Trabajos especializados muestran el uso del DSC para estimar gelificación e historia de procesamiento en PVC-U.
Por eso, en una planta que quiera desarrollar conocimiento de proceso, el DSC puede convertirse en una herramienta muy poderosa para correlacionar:
condiciones de extrusión → estado estructural → desempeño final.
Diclorometano: una herramienta rápida de control
Otra técnica utilizada en tubería de PVC-U es la resistencia al diclorometano, frecuentemente denominada DCMT.
La norma ISO 9852:2007 establece un método para determinar la resistencia de tuberías de PVC-U al diclorometano a una temperatura especificada. La propia ISO lo describe como un método que puede utilizarse como medio rápido de control de calidad durante la fabricación; la edición 2007 continúa vigente tras su confirmación en 2023.
El ensayo permite observar el ataque producido sobre determinadas regiones de la muestra bajo condiciones controladas.
Su principal fortaleza en planta es precisamente esa:
rapidez para detectar diferencias o condiciones potencialmente inadecuadas.
Sin embargo, no debemos presentar el resultado como si fuera una medición calorimétrica exacta del porcentaje de gelificación.
En términos prácticos:
DSC → caracterización y estimación/comparación cuantitativa
Diclorometano → evaluación química rápida, principalmente cualitativa o de aceptación
Ambas herramientas pueden aportar información, pero no responden exactamente la misma pregunta.
Una referencia adicional: la prueba con acetona
En algunos sistemas también se utiliza la inmersión en acetona bajo ASTM D2152-23.
La propia ASTM señala una limitación muy importante: el ensayo sirve para distinguir PVC insuficientemente fusionado de PVC adecuadamente fusionado, pero no permite distinguir PVC térmicamente degradado de PVC adecuadamente fusionado. Tampoco sustituye las pruebas de impacto, presión u otras propiedades del producto.
Esto ilustra perfectamente por qué un diagnóstico serio necesita combinar información.
Ninguna prueba aislada cuenta toda la historia.
De síntoma a diagnóstico
Cuando aparece un problema de calidad, una secuencia técnica más robusta sería:
Síntoma observado
↓
Hipótesis física
↓
Variables de proceso
↓
Caracterización
↓
Prueba de desempeño
↓
Ajuste controlado
↓
Verificación
Por ejemplo:
Bajo impacto
no debería llevar automáticamente a:
“subir temperatura”.
Primero debemos preguntarnos:
- ¿cambió la temperatura de masa?
- ¿cambió torque?
- ¿cambió throughput?
- ¿cambió SME?
- ¿cambió presión?
- ¿hubo modificación de formulación o materia prima?
- ¿cambió el desgaste o condición de la extrusora?
- ¿la muestra presenta evidencia compatible con baja gelificación?
- ¿qué indica DSC o el ensayo químico correspondiente?
Ese proceso evita que un síntoma termine convertido en una sucesión de ajustes sin diagnóstico.
Idea clave de planta
“Crudo” describe una observación; no constituye un diagnóstico.
Temperatura, torque, RPM, throughput, presión y SME describen cómo procesamos.
Impacto, aplastamiento y otras pruebas describen cómo responde el producto.
DSC y ensayos químicos específicos ayudan a investigar el estado de gelificación.
La interpretación correcta surge al conectar las tres capas.
El verdadero reto al extruir PVC-U no consiste simplemente en elevar temperatura o energía.
Consiste en entender cuánta historia termomecánica está recibiendo realmente el material, cómo está modificando su estructura y si ese estado produce el desempeño requerido sin acercarse a condiciones de degradación.
Esa es la ventana que debemos controlar.
Referencias
Summers, J. W.; Rabinovitch, E. B.; Booth, P. C. — Measurement of PVC fusion (gelation). Journal of Vinyl Technology, Vol. 8, No. 1, 1986. SPE Inspiring Plastics Professionals
Summers, J. W. — The melting temperature (or not melting) of poly(vinyl chloride). Journal of Vinyl & Additive Technology, 14(3), 105–109, 2008. DOI: 10.1002/vnl.20151. SPE Inspiring Plastics Professionals
Gramann, P.; Cruz, J.; Ralston, B. — Using Differential Scanning Calorimetry to Determine the Quality of a PVC Part. The Madison Group. The Madison Group
ISO 9852:2007 — Unplasticized poly(vinyl chloride) (PVC-U) pipes — Dichloromethane resistance at specified temperature (DCMT) — Test method. ISO
ASTM D2152-23 — Standard Test Method for Adequacy of Fusion of Extruded Poly(Vinyl Chloride) (PVC) Pipe and Molded Fittings by Acetone Immersion. ASTM Store
Continúa aprendiendo
Temperatura de masa en extrusión de PVC-U: ¿por qué varía? →
¿Cómo sabemos si le estamos dando al PVC-U la energía correcta? →